
电路设计的极简美学与高保真追求
1970年代的日本电子产业正处于从模仿走向创新的关键转折期,YAMAHA作为乐器制造起家的企业,将声学物理的严谨逻辑融入音频放大器的研发中。这一时期的核心特征是对信号路径中每一个电子元件的极致筛选,设计师们倾向于使用高耐压、大电流的晶体管,力求在瞬态响应和低频控制力上达到平衡。电路拓扑结构多采用传统的AB类放大方案,通过严密的负反馈网络来压低失真率,使得声音表现既保留了模拟电路特有的温暖听感,又具备了当时数字技术难以企及的动态范围。
这种对素音质感的执着,直接催生了如YAMAHA CR-1000等标志性产品的诞生。该机型严格遵循立体声分离设计,左右声道在电源和放大电路层面完全独立,有效降低了声道间的串扰。内部布线讲究短而粗,大面积的覆铜板被用于信号传输,配合经过特殊处理的散热片,确保了长时间高负荷工作下的稳定性。这种工程哲学并非单纯追求参数的堆砌,而是通过物理层面的优化,让电流像水流一样平滑地穿过每一个节点,从而还原录音现场最原始的声音形态。
机械工艺与工业设计的巅峰表达
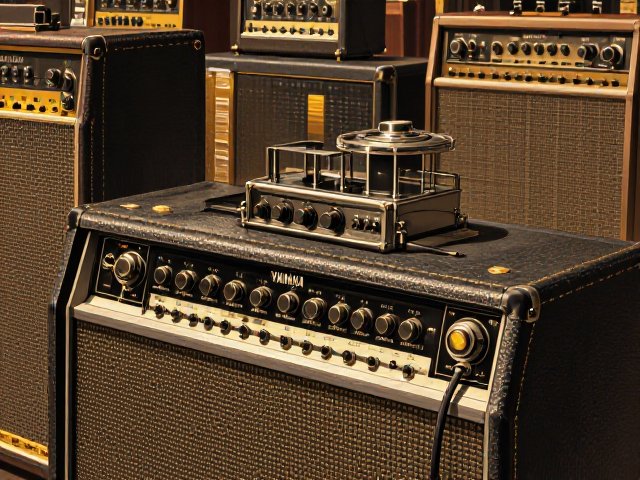
在外观设计领域,70年代的日系功放彻底摆脱了早期电子产品的简陋感,转而追求类似精密仪器的机械美感。拉丝铝合金面板、厚重的实木侧板以及极具视觉冲击力的VU表头,构成了那个时代高端音响的标准视觉语言。YAMAHA在这一时期的设计语言中,常融入航空或汽车工业的制造标准,面板按键的阻尼感、旋钮的旋转平滑度以及散热格栅的几何排列,均经过严密的公差计算。这种对工业设计的重视,使得功放不再仅仅是发声设备,而是成为客厅中兼具功能性与艺术性的家具单品。
精密的机械结构也体现在散热与隔音的处理上。巨大的双变压器系统被安置在机箱底部,通过独立的金属支架固定,以隔离振动对敏感电路的干扰。机箱内部采用多层屏蔽罩,不同功能模块之间设置严密的隔离墙,防止高频信号对低频电路造成干扰。这种严密的物理隔离与机械固定,不仅提升了设备的耐用性,更在客观上减少了由于共振导致的音染。每一台经过出厂检验的机器,都代表着当时日本制造业在材料学、机械加工与电气工程结合方面的最高水平。
市场格局与文化现象的交织
随着日本经济的高速增长,家庭娱乐消费能力显著提升,高保真音响迅速从发烧小众圈层走向大众市场。YAMAHA凭借其在乐器领域的深厚积淀,通过“乐器+音响”的协同效应,成功构建了庞大的品牌生态。当时的日本家庭,拥有一台性能优异的功放是提升生活品质的重要标志。这一现象不仅体现在销量数据上,更反映在当时蓬勃发展的音乐杂志和发烧杂志中,详尽的电路图分析和听感描述成为读者热议的话题,形成了独特的“音响文化”。
在国际版图上,日系功放凭借优异的性价比和卓越的性能,迅速占领全球市场,特别是在北美和欧洲市场引发了激烈的竞争。这种竞争并非仅停留在价格战层面,更多体现在技术输出的影响力上。日本企业开始向全球展示其在大规模精密制造与质量控制体系上的优势,使得“Made in Japan”逐渐成为高品质电子产品的代名词。这一过程推动了全球音频行业标准的建立与完善,也为后续几十年音频技术的数字化转型奠定了坚实的硬件基础。