
接线端子安装前的密封环境与预处理规范
接线端子的密封性能直接取决于安装环境的洁净度与操作前的预处理质量。在实际工业现场,灰尘、油污或湿气残留会破坏端子与密封件之间的微观贴合,导致长期运行中出现绝缘下降或接触不良。安装区域应保持干燥、无腐蚀性气体,且环境温度需稳定在材料允许范围内,避免温差过大引起密封材料变形或应力集中。
操作人员在接触端子前需佩戴无尘手套,并使用无水乙醇或专用清洁剂对端子金属表面及密封槽进行彻底擦拭。清洁过程中严禁使用含硅酮或油性溶剂,以免在接触面形成隔离层,阻碍金属间的电气连接并加速密封老化。检查密封槽内部是否存在毛刺、划痕或残留旧胶,如有发现需使用细砂纸轻微打磨后再次清洁,确保接触面平整光滑,为后续密封安装提供基础保障。
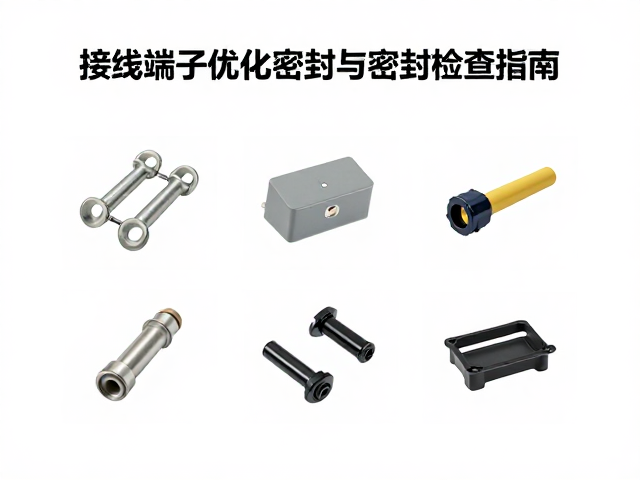
密封件选型确认与标准化安装手法
密封件的材质选择必须严格依据应用场景中的温度范围、介质特性及电压等级确定。常见的丁腈橡胶(NBR)适用于一般工业环境,而氟橡胶(FKM)则常用于高温或强腐蚀性场合。安装时需核对密封件型号与端子规格的一致性,确保外径、线径与槽深符合设计图纸要求。严禁使用过期、变形或表面有裂纹的密封件,任何微小瑕疵都可能成为泄漏路径。
安装过程中,应将密封件均匀嵌入端子密封槽内,确保其完全贴合槽底且无扭曲、卷边现象。对于双唇或多层密封结构,需特别注意唇口方向,确保其朝向需密封的压力或湿气来源一侧。使用专用安装工具或手指轻柔按压,避免使用尖锐物体撬动,以防划伤密封件或导致其永久变形。安装完成后,需目视检查密封件是否完全落入槽内,且与端子本体平行无倾斜。
机械紧固与扭矩控制标准
接线端子的机械紧固是维持密封完整性的关键步骤,过大的扭矩会导致密封件过度压缩甚至挤出,而过小的扭矩则无法形成有效的压紧力。必须使用经过校准的扭矩扳手,按照设备说明书或行业标准规定的扭矩值进行紧固。不同材质(如铜、铝、不锈钢)的端子其推荐扭矩值存在差异,需严格对照执行,不可凭经验估算。
紧固过程中应采用对角交替、分步拧紧的方式,确保端子受力均匀,避免单边受力导致密封件偏斜或端子本体变形。每次拧紧一定角度后,需暂停操作,检查端子与安装面是否平行,确认无歪斜后再进行下一步拧紧。紧固完成后,再次复核扭矩值,确保所有紧固点达到预定标准。若发现紧固过程中扭矩异常升高或螺栓松动,应立即停止操作,检查螺纹是否损坏或存在异物卡阻。
密封性视觉与仪器检查流程
密封检查的首要环节为严密的目视检测。在自然光或高亮度光源下,仔细检查密封件与端子接触区域是否有挤出、断裂、压痕不均或位移现象。重点观察密封唇口是否完整闭合,有无因安装不当导致的翻边或卷曲。对于透明或浅色密封件,可借助放大镜观察微观缺陷,确保无肉眼可见的破损或污染。
在视觉检查通过后,需进行功能性密封测试以验证长期可靠性。常用方法为气压测试或浸水测试。气压测试时,将端子连接气源,施加规定压力(通常为1.5倍额定工作压力),保持规定时间(如5分钟),观察压力表读数是否稳定,并使用检漏液涂抹密封区域,检查是否有气泡产生。浸水测试则需将端子浸入水中,施加一定气压,观察是否有连续气泡逸出。测试数据需记录在案,作为质量追溯依据,任何泄漏迹象均需立即返工处理。