
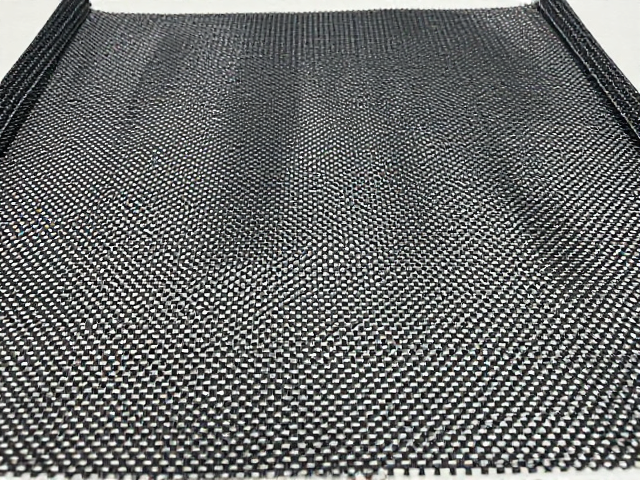
PET编织网线的材质特性与热收缩原理
PET(聚对苯二甲酸乙二醇酯)编织网线槽因其优异的耐热性、机械强度及阻燃性能,在工业线束管理与汽车线束保护中占据重要地位。这种材料通过高温热收缩技术实现安装,其核心逻辑在于利用高分子材料在受热后分子链重新排列产生的收缩力,紧密包裹内部线缆。相较于传统扎带或冷缩套管,PET编织网管在散热效率与抗磨损方面表现更为突出,尤其适合需要定期检修或环境较为复杂的场景。
热收缩过程依赖于材料记忆效应,当加热至玻璃化转变温度以上时,编织结构迅速径向收缩,形成均匀的包覆层。这一物理特性使得安装时无需额外紧固件,仅凭收缩力即可固定线缆,有效减少应力集中。在实际应用中,需严格控制加热温度与时间,避免局部过热导致材料变脆或颜色发黄,从而确保长期使用的稳定性与美观度。
标准安装流程与关键操作细节
安装前需清理线束表面,确保无油污、灰尘或尖锐毛刺,以免在安装过程中划伤PET编织层或影响收缩贴合度。使用热风枪进行加热时,应保持枪口距离材料表面约10-15厘米,采用匀速移动的方式均匀受热,严禁定点长时间吹拂。建议从线束一端向另一端缓慢推进,观察编织层逐渐收缩至预定直径,直至完全贴合线缆轮廓。
对于多根线缆并排或直径差异较大的线束,需特别注意加热顺序与力度控制。若线束较粗,可适当延长加热时间,但需频繁转动线束以确保圆周受热均匀。安装完成后,应检查收缩层是否有未完全贴合的褶皱或局部未收缩区域,必要时进行局部补热。对于弯曲部位,可在加热前对编织网管进行预弯曲定型,以增强贴合效果并减少安装阻力。
选型参数计算与环境适配
选型时需精确测量线缆外径,并参考PET编织网管的收缩前直径与收缩后直径范围。一般建议线缆外径处于收缩后直径的70%-90%区间,以确保足够的包覆力与保护效果。若线缆表面存在凸起部件(如接插件、端子),需预留额外空间,选择收缩后直径大于最大凸起尺寸的型号,避免安装困难或保护失效。
环境适应性是选型的关键考量因素。高温环境下,应选用耐温等级较高的PET材料,通常标准级可耐受105℃,而阻燃级或特殊改性产品可耐受125℃甚至更高。此外,需考虑线缆内部介质,若为液压管或气动管,需确认编织层与介质接触后的化学稳定性。对于户外或潮湿环境,可选用表面经过防水涂层处理的PET编织网管,以提升耐候性与抗老化能力。
常见应用场景与注意事项
在汽车制造与维修领域,PET编织网线槽广泛用于发动机舱线束、底盘线束的保护。发动机舱高温、油污环境要求材料具备极高的耐热性与抗油性,此时需严格遵循原厂技术规范进行选型与安装。在工业自动化设备中,该材料常用于伺服电机线缆、传感器线路的保护,其耐磨特性可有效应对设备频繁移动带来的摩擦损耗。
尽管PET编织网管性能优异,但仍需注意其局限性。对于直径极小或形状不规则的精密线缆,过度收缩可能导致内部导体受损,此时需选用更柔软的替代材料或优化安装手法。此外,PET材料在紫外线长期照射下可能出现轻微老化,户外长期使用建议增加防护套或定期巡检。安装过程中严禁使用明火直接燃烧,以防材料分解产生有害气体或破坏结构完整性。