
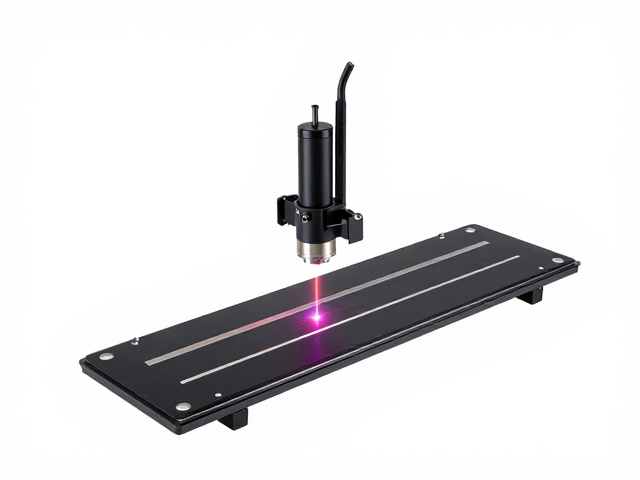
激光头多路独立供电架构的设计逻辑
激光加工设备的稳定性往往受限于电源系统的动态响应能力,传统单路供电模式下,激光器泵浦源、调制器及驱动电路共用同一电源回路,极易因负载突变引发电压跌落或纹波干扰。采用多路独立供电方案,将高能激光源、控制信号处理单元及辅助冷却系统分别接入经过隔离处理的独立电源通道,能够显著降低不同模块间的电气耦合噪声。这种物理层面的隔离设计,使得各子系统在应对高频率启停或功率剧烈波动时,互不干扰,从而维持激光输出模式的纯净度。
在实际工程应用中,独立供电带来的优势体现在瞬态响应速度的提升。当激光头在进行高速微加工或精密切割时,电流需求的毫秒级变化若由单一电源承担,极易造成参考电压漂移,进而导致光束指向性偏差。通过为伺服驱动与激光发射单元配置带有高精度基准源的独立稳压模块,系统能够更精准地维持工作电流的恒定。这种架构不仅减少了因地线环路引起的共模干扰,还为后续的高精度信号采集提供了稳定的基准环境,从底层硬件层面夯实了设备稳定运行的基础。
滑Sled伺服系统的动态优化策略
滑Sled(移动滑台)作为激光加工头的核心运动部件,其定位精度直接决定了加工轮廓的准确性。传统的伺服控制若仅依赖位置环反馈,难以应对机械传动过程中的摩擦力非线性变化及惯性冲击。优化方案引入了前馈控制与自适应模糊PID算法,通过实时监测电机电流与位置误差,动态调整增益参数。这种策略能够有效补偿启动、停止阶段的惯性滞后,减少过冲现象,使滑台在微米级行程下的定位更加跟手且平稳,消除了因机械共振导致的加工纹理不均问题。
除了控制算法的升级,机械本体的刚性优化也是关键一环。高动态响应要求滑台具备极低的惯性质量与高刚度结构。通过优化导轨布局与采用线性电机直驱技术,消除了传统丝杠传动中的反向间隙与磨损累积效应。在实际运行中,这种低惯量设计使得滑Sled能够实现更高的加减速性能,同时降低了电机发热,减少了因热变形引起的长期精度损失。结合高分辨率光栅尺的全闭环反馈,系统能够实时修正机械误差,确保在长时间连续作业中,加工路径的一致性维持在微米级别。
供电与伺服协同对精度的综合提升
多路独立供电与滑Sled伺服优化的结合,并非简单的模块叠加,而是系统级稳定性的重构。稳定的电源环境为伺服驱动器提供了纯净的直流母线电压,使得电流环控制更加精准,进而提升了电机转矩的平滑度。在激光头快速移动过程中,伺服电机输出的转矩波动会直接转化为光束位置的抖动。通过独立供电抑制电网侧扰动,配合伺服算法对机械负载的动态补偿,光束在空间中的轨迹精度得到显著改善,特别是在处理复杂曲面或高精度微孔加工时,边缘锐利度与尺寸一致性均有可量化的提升。
这种协同优化方案在实际产线中表现为故障率的降低与维护周期的延长。由于各子系统电气隔离,单一模块的异常不易引发系统性崩溃,便于快速定位与隔离故障点。同时,伺服系统的平稳运行减少了机械部件的冲击磨损,降低了导轨与丝杠的维护频率。对于需要长期稳定运行的高精度激光加工设备而言,这种从电源底层到运动控制末端的全链路优化,提供了可验证的稳定性保障,使得设备在长时间连续工况下仍能保持出厂初期的精度表现,满足了高精度制造领域对设备一致性的严苛要求。