
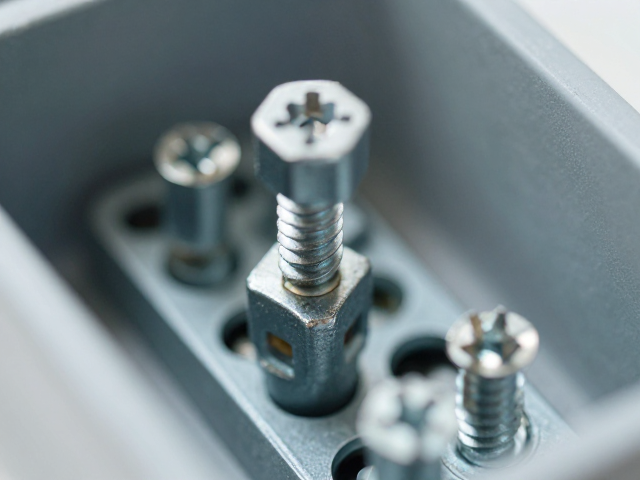
接线端子螺丝锁固的核心力学逻辑
接线端子在通电运行过程中产生异常声响,通常源于接触面微动磨损或机械结构松动引发的共振。当电流通过接触点时,若螺丝预紧力不足,金属触片之间无法形成紧密贴合,大电流产生的电磁力会周期性拉扯接触面,导致端子发生高频振动。这种振动若与箱体结构频率耦合,便会放大为可听见的嗡嗡声或滋滋声。因此,锁固的核心并非单纯追求更高的扭矩数值,而是确保接触界面获得稳定且均匀的径向压力,消除微观间隙,从而从物理源头抑制振动源的产生。
正确的锁固方式能显著降低接触电阻的波动,减少因发热导致的材料蠕变和松弛。许多维修人员在操作时习惯使用普通十字螺丝刀快速旋入,这种粗放操作极易造成螺丝滑牙或螺纹损伤,进而削弱夹持力。此外,不同材质的端子(如黄铜、铝合金或镀银铜)具有不同的弹性模量和屈服强度,若未根据材料特性调整施力方式,过大的扭力可能导致端子变形失效,过小的扭力则无法克服氧化层的存在,长期运行后接触不良引发的局部过热和电弧噪声便随之而来。
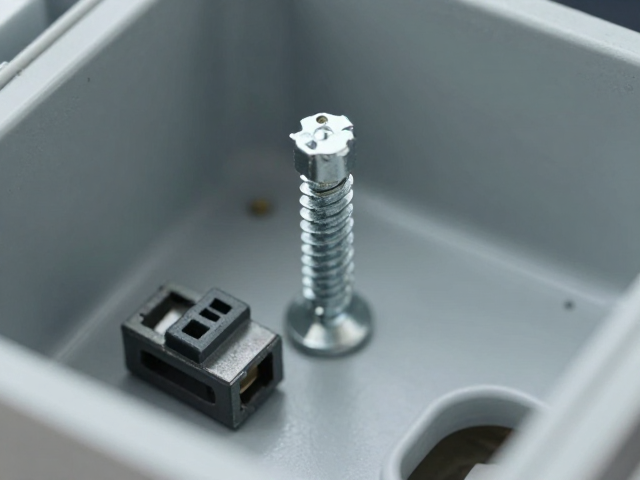
标准化操作流程与工具选择
使用带有扭力控制功能的电动螺丝刀或高精度扭力扳手是确保锁固一致性的关键设备。对于常见的M3或M4接线端子螺丝,建议将初始锁固扭力设定在0.8至1.2 N·m区间,具体数值需参考端子制造商提供的技术规格书。操作时应保持螺丝刀与螺丝垂直,施加轴向压力的同时平稳旋转,避免侧向受力导致螺纹错位。对于多端子密集排列的排状端子,应采用对角线顺序依次锁固,像汽车轮胎换位那样,先锁对角再锁剩余螺丝,以确保接触片受力均匀,防止因单侧受力过大导致端子本体扭曲变形。
在锁固过程中,需密切观察螺丝头部与端子座面的贴合状态。理想的锁固结果是螺丝头完全沉入或平齐于端子表面,且无明显的倾斜现象。若发现螺丝难以拧紧或已到达预估扭力却仍有余量,应立即停止操作,检查是否存在异物卡滞、螺纹损坏或端子内部弹片断裂。对于振动环境较强的工业场景,可选用带有防松垫圈或尼龙防松螺母的专用端子配件,这些设计能增加摩擦阻力,抵消长期振动带来的松动效应,从而维持锁固力的持久稳定。
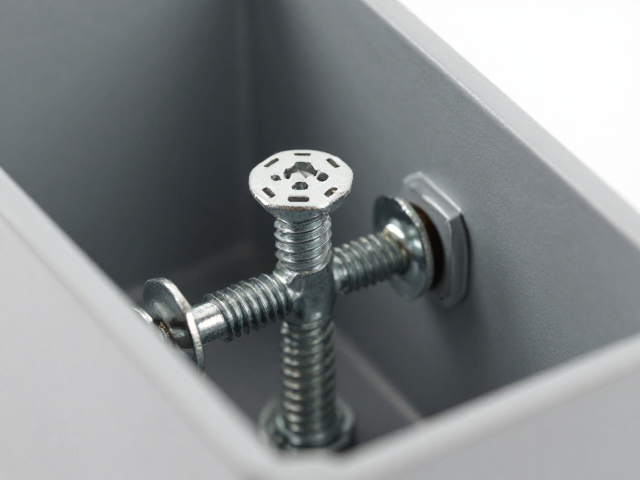
针对箱体异响的结构性优化
当螺丝锁固完成后箱体仍出现明显噪声,问题可能出在端子安装位与箱体之间的刚性连接上。端子通常通过卡扣或螺丝固定在导轨或面板上,若安装面存在加工毛刺、油漆堆积或微小不平整,会导致端子与支撑结构之间形成微小的空气间隙或软性接触层。这种非刚性连接在电磁振动下会产生类似“敲鼓”的次级噪声。处理时应清理安装基准面的杂质,确保端子底部与导轨或面板完全贴合。对于金属箱体,可在端子安装螺丝下方加装标准平垫圈,以分散应力并消除因接触点单一造成的点接触振动。
进一步排查需关注箱体本身的共振特性。某些薄壁金属箱体在低频段具有较高的共振幅度,会将端子微小的振动放大。此时,可在端子与箱体接触的关键受力点增加阻尼材料,如少量高粘度硅胶或专用减震垫圈,以吸收和衰减振动能量。同时,检查箱体接地线的连接状态,松动的接地线不仅影响电气安全,其摆动产生的机械噪声也常被误判为端子声音。确保所有外部连接线缆留有适当弯曲半径,避免线缆拉力直接传导至端子螺丝,减轻外部机械应力对锁固效果的干扰。
日常维护与状态监测
长期运行的接线端子会因环境温湿度变化、电流负载波动等因素逐渐出现性能衰减。建立定期的目视检查机制是预防异响复发的有效手段。检查重点包括螺丝是否有松动迹象、端子表面是否有因过热导致的变色(如发黑或镀层脱落),以及接触区域是否有电弧烧蚀痕迹。对于高频使用的工业控制柜,建议每半年使用红外热成像仪扫描端子排,温度异常升高的点位往往预示着接触电阻增大和潜在的松动风险,需及时进行复紧处理。
在复紧操作中,严禁在未清理氧化层的情况下直接增加扭力。若发现端子表面存在白色或绿色氧化物,应使用专用触点清洁剂或细砂纸轻微打磨去除,再重新锁固。对于已发生塑性变形或螺纹滑丝的端子,必须整体更换,不可试图通过过度拧紧来弥补。同时,记录每次维护的扭力数据和检查结果,形成可追溯的维护档案,有助于分析设备运行趋势,提前预判潜在故障,确保持续稳定的电气连接质量,从根本上消除因连接失效引发的声学异常。