
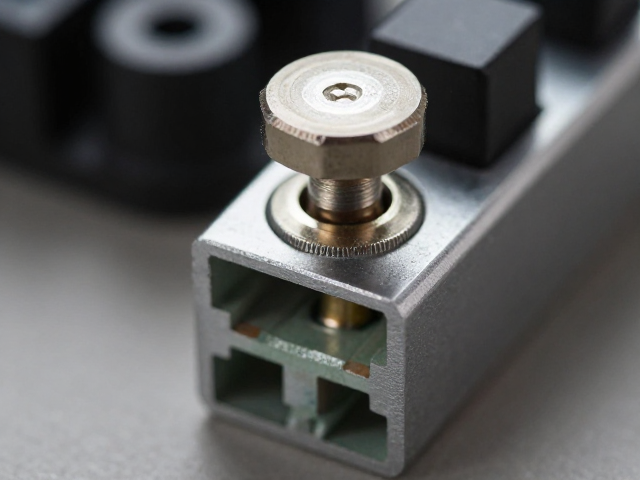
沉头固定的核心逻辑与结构优势
接线端子的沉头固定并非简单的螺丝拧紧,而是通过机械结构的精密配合,消除金属部件间的微观间隙,从而构建低接触电阻的稳定回路。在高频振动或温差变化剧烈的工业环境中,传统平面固定容易因应力集中导致螺丝松动,进而引发接触不良甚至断路事故。沉头设计利用锥形或倒角结构,使紧固件在旋入过程中产生径向扩张力,这种自锁效应能显著增强接点的抗剪切能力,确保电气连接的长期可靠性。
从材料力学角度分析,沉头工艺通过改变受力分布,将原本集中在接触点的点载荷转化为沿螺纹面的面载荷。这种应力分散机制有效降低了端子本体的塑性变形风险,避免了因长期机械应力导致的金属疲劳断裂。对于需要承受高电流密度的场景,稳定的机械结构意味着更优的热传导路径,从而控制温升,防止绝缘层老化或熔化,这是提升整体连接稳定性的物理基础。
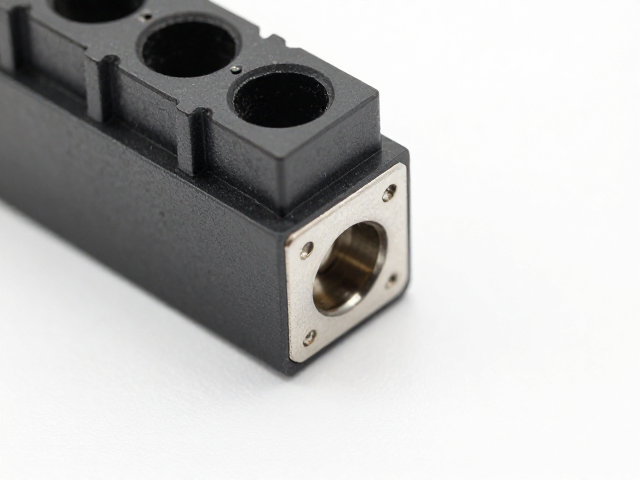
倒角加工的精确定位与公差控制
倒角的质量直接决定了沉头固定的初始贴合度,通常采用C1至C2的倒角规格以平衡加工效率与密封效果。在实际操作中,需使用专用倒角刀具或精密铣削设备,确保倒角面的光洁度达到Ra0.8μm以下,避免毛刺干扰螺丝头与端子的紧密贴合。倒角角度需严格遵循设计图纸,一般控制在82至90度区间,过大的角度可能导致接触面积不足,而过小的角度则可能因应力集中导致端头崩裂。
公差控制是倒角工艺中的关键环节,倒角深度与直径的偏差需控制在±0.05mm以内,以确保螺丝头能完全嵌入且不超出端子表面平面。使用三坐标测量仪或高精度投影仪对批量生产的端子进行抽检,记录倒角面的同心度数据,确保每一批次的产品一致性。对于高精度连接器,还需对倒角面的粗糙度进行微观检测,任何可见的刀痕或振纹都可能成为应力集中的源头,影响长期使用的稳定性。
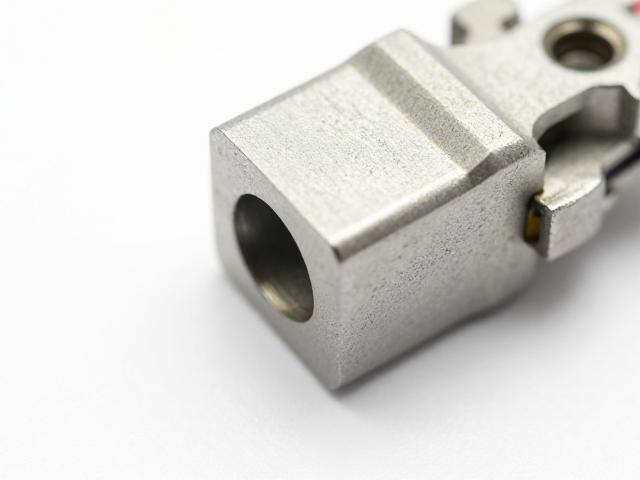
修边工艺对接触界面的优化作用
修边工艺旨在消除加工过程中产生的微小结构缺陷,提升端子与螺丝头之间的实际接触面积。通过超声波清洗或专用去毛刺刷对沉头孔内部进行处理,去除残留的金属碎屑和氧化层,确保接触界面的纯净。修边过程中需特别注意保护倒角面的完整性,避免使用硬质工具刮擦导致表面损伤,通常采用柔性研磨介质进行温和处理,以维持表面的微观平整度。
在修边完成后,需进行接触电阻的初步验证,通过微欧计测量不同扭矩下的接触电阻值,评估修边效果。理想的修边状态应使接触电阻稳定在微欧级别,且波动范围极小。对于批量生产,可引入自动化光学检测系统,实时识别修边后的表面缺陷,如划痕、凹坑或污染,确保每一枚端子在组装前均处于最佳状态,从而从微观层面提升电气连接的稳定性。
扭矩管理与装配一致性验证
沉头固定的最终稳定性依赖于精确的扭矩控制,过大的扭矩会导致螺纹滑牙或端子变形,过小的扭矩则无法形成足够的预紧力。建议使用带有扭矩反馈功能的电动螺丝刀或定扭矩扳手,将装配扭矩设定在厂家推荐范围内,通常为0.5至2.0 N·m,具体数值需根据端子材质和螺丝规格进行调整。装配过程中需保持螺丝与端子的同轴度,避免偏载导致螺纹受力不均,引发隐性损伤。
为了验证装配的一致性,可对成品进行抽样进行振动测试,模拟实际工况下的机械应力环境。在规定的振动频率和振幅下,监测接触电阻的变化情况,若电阻波动超过允许阈值,则需重新检查倒角精度、修边质量或扭矩设定。通过建立严密的装配数据记录体系,追踪每一枚端子的装配参数,确保生产过程的可追溯性,从而从系统层面保障接线端子的长期连接稳定性。