
焊前准备与工具选型的基础逻辑
功率器件的引脚通常经过镀锡或镀镍处理,表面氧化层会显著增加接触电阻,进而影响高频下的信号完整性。在动手之前,必须选用恒温烙铁,温度设定需根据焊锡丝的具体成分(如含锡37%、铅61%的共晶焊料)进行微调,一般维持在320℃至350℃之间,过高的温度会导致焊盘铜箔剥离,而过低则造成冷焊。助焊剂的活性选择至关重要,松香基助焊剂残留物绝缘性能良好,适合对绝缘要求较高的场景,而水性助焊剂则易于清洗,能减少长期运行中的电化学迁移风险。
清洁工作直接决定了最终连接的机械强度与电气稳定性。使用无水乙醇配合无尘布擦拭PCB焊盘及功率管引脚,去除运输过程中积累的灰尘与氧化物。对于引脚较粗的功率管,若原有镀层氧化严重,可用细砂纸轻微打磨后立即涂覆助焊剂,防止再次氧化。同时,检查PCB焊盘是否有虚焊、断线或氧化发黑现象,必要时使用热风枪配合焊锡丝对焊盘进行重新润湿处理,确保焊盘表面呈现光亮平整的状态,为后续焊接提供理想的物理接触面。
恒温控制与热冲击管理策略
功率管在焊接过程中对温度极为敏感,过长的加热时间会导致内部半导体结构受损或封装材料老化。采用“先预热后焊接”的手法,将烙铁头同时接触焊盘与引脚,利用烙铁头的巨大热容快速建立热桥。加热时间控制在2-3秒以内,观察到助焊剂冒泡并迅速铺展,焊锡丝自然融化流入焊盘与引脚间隙时,即可移开焊锡丝,随后迅速移开烙铁。这种手法能最小化热量向器件内部传导,避免PN结因热应力发生微观裂纹,从而保证器件在后续高动态负载下的可靠性。
焊点的成型质量是评估动态宽裕的关键指标。理想的焊点应呈圆锥状,表面光滑如镜,无针孔、无拉尖、无虚焊。若焊锡未能完全包裹引脚,说明润湿不良,需重新加热并补充少量助焊剂;若焊锡堆积成球状,则可能因温度过高导致助焊剂挥发过快,需清理后降低温度重试。对于多引脚或高密度封装的功率管,建议使用镊子辅助固定器件,确保引脚与焊盘对准,避免因晃动造成连焊或偏移,影响电气连接的稳定性。
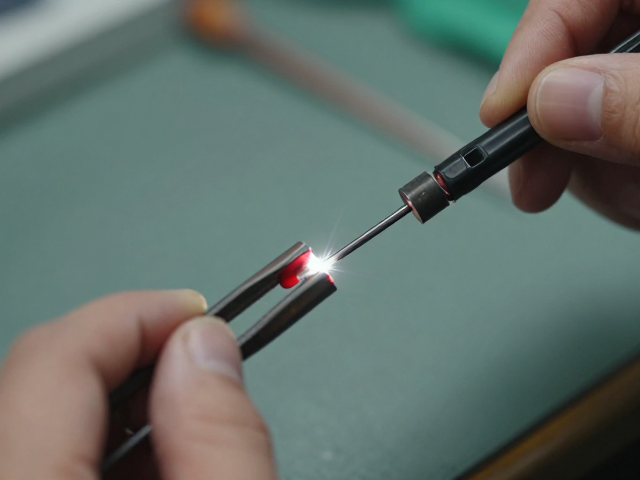
焊后检验与应力释放处理
肉眼检查无法发现微观缺陷,需借助放大镜或显微镜观察焊点边缘的润湿角。润湿角小于30度表示润湿良好,大于60度则可能存在虚焊风险。使用万用表的蜂鸣档或电阻档,对每个引脚与对应焊盘进行通断测试,确保电气连接无误。对于大电流路径,还需测量接触电阻,确保其低于规定阈值(通常小于10毫欧),以减小功率损耗和发热,维持系统在动态负载下的电压稳定性。
机械应力是导致焊点疲劳断裂的主要原因。焊接完成后,若功率管引脚较长或器件较重,需对引脚进行折弯固定或使用热熔胶、环氧树脂进行点胶加固,消除器件晃动带来的剪切应力。在组装过程中,避免螺丝紧固力直接作用于功率管引脚附近,防止PCB变形导致焊点开裂。对于高频应用场景,还需检查焊点周围是否有焊锡残留造成的潜在短路风险,确保绝缘距离符合安规要求,从而在长期运行中保持连接的绝对稳定。