
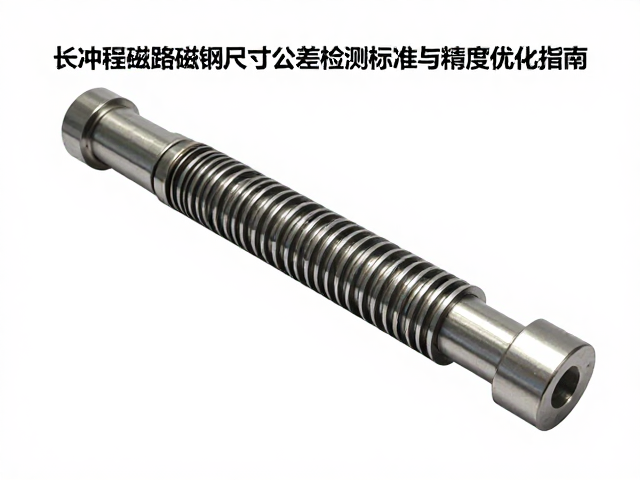
长冲程磁路磁钢尺寸公差的定义与关键控制点
长冲程磁路系统中的磁钢通常具有细长的几何特征,其长度方向的尺寸公差直接决定了磁路的有效气隙和磁阻分布。在精密制造环境中,长度公差的控制不仅关乎装配后的机械稳定性,更影响着磁通密度在空间分布的均匀性。对于此类长尺寸部件,传统的二维平面测量难以全面反映其形态误差,必须引入三维空间坐标系的检测逻辑,重点监控长度、宽度、厚度以及对角线偏差等多维参数。
关键控制点主要集中在两端面的平行度与垂直度,以及侧面的直线度。由于磁钢材料(如钕铁硼)具有脆性特性,加工过程中产生的微裂纹或崩角会改变有效磁路长度,进而导致磁场强度衰减。因此,检测标准需明确界定有效测量区域,排除因倒角、倒边或表面处理(如镍铜镍镀层)带来的非功能性尺寸干扰,确保检测数据真实反映基材几何状态。
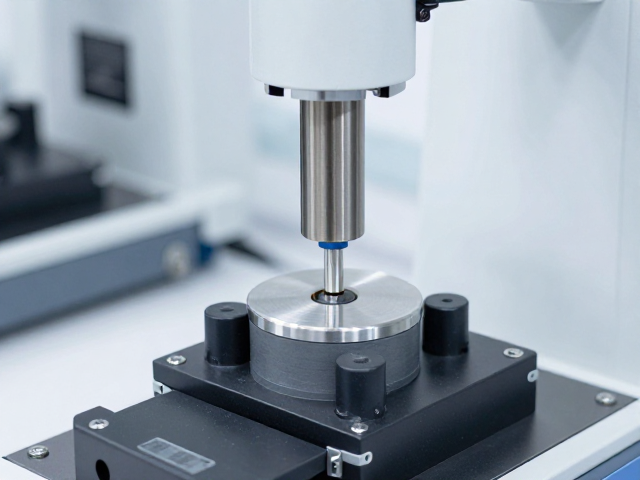
高精度检测设备的选择与校准规范
实现微米级甚至亚微米级的尺寸检测,依赖于高稳定性测量设备的选型。激光扫描投影仪与接触式三坐标测量机(CMM)是主流选择,其中激光设备适用于快速批量筛查,而CMM则用于关键尺寸的精准定位与形位公差分析。设备的环境温度需严格控制在20±1℃,湿度低于60%RH,以消除热胀冷缩对精密测量的干扰。
校准流程需遵循国家计量技术规范,使用标准量块或经认证的光栅尺进行周期性验证。对于长冲程磁钢,建议采用多点位采样策略,在磁钢长度方向选取至少五个等距点进行厚度与宽度测量,以识别弯曲或扭曲变形。设备探针或光斑的分辨率需高于被测公差要求的三分之一,确保测量不确定度处于可控范围内,避免因仪器误差导致误判。
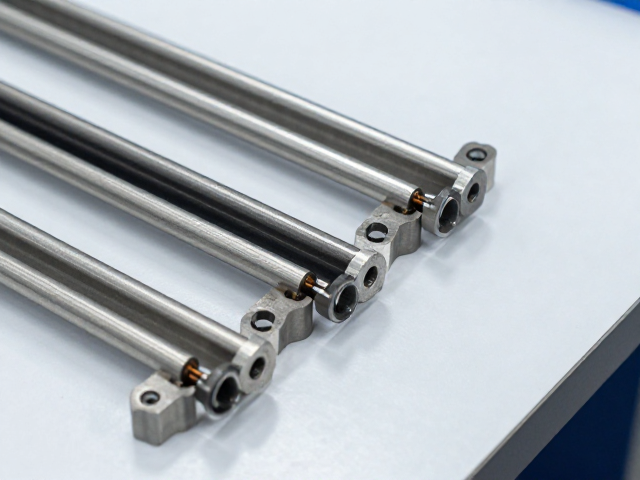
标准化检测流程与数据采集逻辑
检测前需对磁钢表面进行清洁处理,去除油污、粉尘及磁性碎屑,这些异物附着会导致接触式测量出现虚假读数,或干扰光学传感器的信号接收。放置磁钢时应使用无磁软垫或专用夹具,避免施加过大的夹持力造成弹性形变,释放后需等待应力消散再进行测量。
数据采集过程中,应记录每个测点的原始坐标值,并通过算法计算出差值。对于长度测量,建议采用两端面中心点连线作为基准轴,分别测量各截面相对于基准轴的距离。所有数据需实时传输至数据处理终端,生成包含均值、最大值、最小值、标准差的过程能力指数(Cpk)报告,以便快速识别批量生产中的异常趋势。
精度优化策略与误差补偿机制
针对长冲程磁钢易出现的弯曲变形,可通过优化夹具设计,采用多点柔性支撑减少自重引起的挠度。在检测环节,引入阿贝原则优化测量结构,使测量轴线与基准轴线重合或平行,降低阿贝误差的影响。对于光学检测系统,需定期校正光源角度与镜头畸变,确保成像边缘清晰,提高边缘提取算法的准确性。
误差补偿机制还包括对温度漂移的修正。通过在高精度传感器附近布置温度探头,实时采集环境温度变化,利用材料的热膨胀系数公式对测量结果进行动态补偿。此外,建立历史数据数据库,对比不同批次、不同供应商的磁钢尺寸分布特征,通过统计过程控制(SPC)技术设定预警阈值,提前干预生产过程中的尺寸偏移,确保持续符合高精度装配要求。