
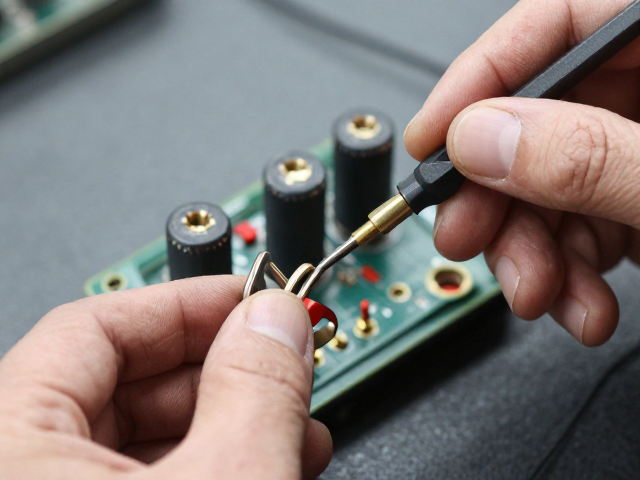
手工焊接对功率管信号完整性的关键影响
在模拟音频放大电路中,功率管作为信号放大的核心环节,其引脚与PCB铜箔之间的连接质量直接决定了高频信号的传输效率。手工焊接相较于自动化设备,能够更精准地控制焊锡的填充量和焊点的形态,从而减少因焊点虚焊或冷焊导致的接触电阻波动。这种微观层面的稳定性,对于抑制由接触不良引发的非线性失真至关重要,因为任何微小的阻抗变化都会在高电流输出瞬间转化为电压降,进而污染原始音频信号。
优质的焊点应当呈现光滑的圆锥状,表面具有金属光泽,且焊锡与焊盘及引脚之间形成良好的冶金结合。在操作过程中,烙铁温度的设定需严格匹配焊锡丝的熔点和PCB板材的耐热极限,通常建议使用恒温烙铁并将温度维持在320℃至350℃之间。过高的温度会导致焊盘铜箔剥离或元件内部损伤,而过低的温度则无法形成可靠的合金层,长期使用中易因氧化产生高阻态,这种不稳定的电气特性正是导致总谐波失真(THD)升高的主要诱因之一。
低感量布线与焊点形态对高频响应的优化策略
功率管在处理高频段信号时,引脚与焊点构成的寄生电感会形成低通滤波效应,削弱高频细节的表现。通过手工焊接技术,可以刻意缩短引脚在PCB上的延伸长度,采用“飞线”或短引脚直接入孔的方式,最大程度降低回路电感。这种物理结构上的精简,有助于提升电路的瞬态响应速度,使得音乐中的打击乐或弦乐泛音能够更清晰地还原,避免声音发闷或模糊。
焊点的体积控制也是关键一环,过大的焊锡堆砌会增加热容,延长散热和冷却时间,可能对邻近的热敏感元件造成热应力影响,同时过大的焊点也可能因重力或机械应力导致长期可靠性下降。理想的焊点应刚好覆盖焊盘与引脚的结合部,无明显拉丝或空洞。在实际操作中,使用助焊剂辅助焊锡流动,能确保焊锡均匀包裹焊盘,排除空气气泡,形成致密的导电层,这种致密性有助于降低高频信号的传输损耗,从而在听感上提升声音的解析力和空气感。
热管理与应力释放对长期音质的稳定性作用
功率管在工作时会产生显著热量,焊接过程中的热冲击若控制不当,可能改变半导体内部的晶体结构或导致封装材料微裂,进而引起参数漂移。手工焊接时,应使用散热夹或镊子夹住功率管引脚靠近管身的部位,以快速导出热量,保护内部芯片。这种细致的热管理措施,能确保功率管在长期高负荷工作下,其增益带宽积和跨导特性保持稳定,避免因热噪声增加而掩盖细微的音乐动态。
此外,PCB板的机械应力会通过焊点传递给元件引脚,长期震动或温差变化可能导致焊点疲劳断裂。手工焊接允许工匠在固定元件时施加适当的预紧力,并选用具有一定柔韧性的焊点形态来吸收机械应力。这种应力释放设计,确保了电路在长时间运行后,电气连接依然稳固,避免了因接触松动引起的杂音或断触现象,从而维持音频信号链路的线性度,使整体听感保持一致性和细腻度。