
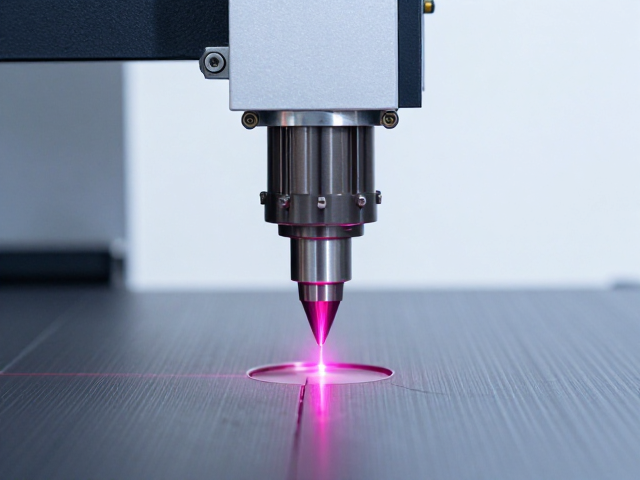
激光头信噪比优化的技术路径
工业激光设备中,激光头作为能量输出的核心组件,其信号处理的纯净度直接决定了加工过程的稳定性。信噪比(SNR)反映了有用信号与背景噪声的比例,在高精度加工场景下,微弱的位置反馈信号或功率波动若被噪声淹没,极易导致切割断面粗糙或钻孔偏差。优化信噪比的核心在于从光源发射端到光电接收端的全链路信号调理,这包括对模拟前端电路进行低噪声放大设计,以及引入高动态范围的模数转换模块,以捕捉微米级的位移变化。
在实际工程应用中,硬件滤波与数字信号处理技术的结合是提升信噪比的关键手段。通过在光电探测器输出端设置带通滤波器,可以有效剔除高频电磁干扰和低频漂移,随后利用数字锁相放大技术提取与调制频率一致的有效信号分量。这种处理方式不仅抑制了环境光干扰和电源纹波带来的噪声,还显著提高了位置检测系统的分辨率。当信噪比指标提升至特定阈值后,激光束焦点的控制精度得以量化改善,为后续的高精度加工奠定数据基础。
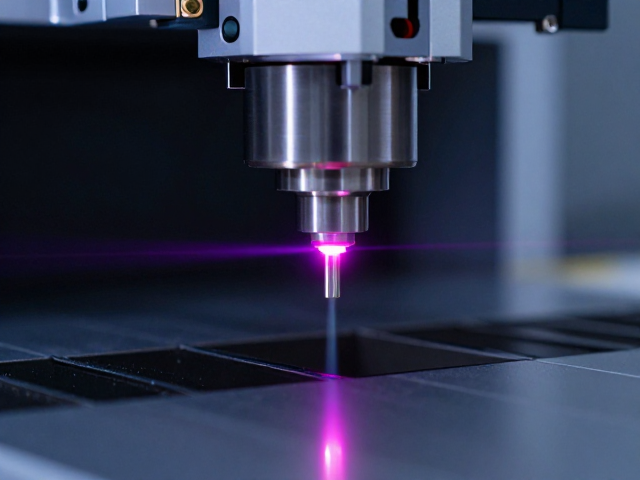
主轴电机联动的协同控制机制
激光头与主轴电机的联动并非简单的机械配合,而是基于实时数据流的动态协同。主轴电机负责带动激光头或工件进行高速运动,其编码器反馈的速度、加速度数据需与激光头的光斑位置信号保持严格同步。通过建立高精度的运动控制模型,控制系统能够根据主轴电机的实时转速动态调整激光脉冲频率和功率密度,确保在加速、减速或高速匀速运动阶段,激光能量输出的连续性与稳定性。
联动控制中,滞后补偿算法起着至关重要的作用。由于机械传动系统存在惯性和柔性,电机响应与实际物理位置可能存在微小偏差,这种偏差会导致激光束在材料表面的驻留时间不均。通过引入前馈控制与反馈校正相结合的策略,系统能够预测并抵消机械滞后,使激光头的光斑严格跟随运动轨迹。这种紧密的联动机制消除了因运动抖动造成的加工误差,使得复杂轮廓的切割或微细结构的加工能够严格遵循预设路径,提升了整体工艺的鲁棒性。
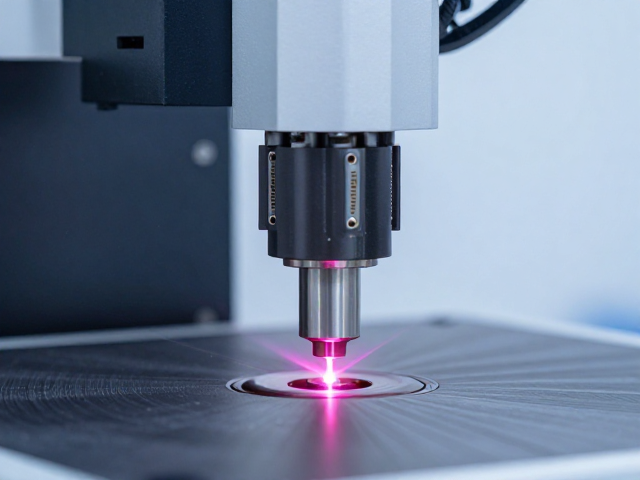
精度提升与寿命延长的实际效能
信噪比优化与主轴联动的结合,直接体现在加工精度的量化指标提升上。在精密电子元器件加工或医疗器械制造中,特征尺寸的控制公差通常要求在微米级别。优化后的信号处理系统能够更敏锐地识别材料表面的微小起伏,联动控制系统则能即时微调激光焦点高度,确保焦斑始终处于最佳聚焦状态。这种动态对焦能力显著降低了因材料厚度不均或平整度不足导致的加工失败率,使加工边缘的垂直度和粗糙度指标得到明显改善。
在设备寿命管理方面,稳定的信号环境和精准的联动控制减少了机械部件的异常磨损。当信噪比较低时,控制系统常因误判信号而频繁调整电机状态,导致机械结构承受额外的冲击应力。优化后的系统运行平稳,减少了急停、误动作等非正常工况,从而降低了主轴轴承、导轨等关键传动部件的疲劳损伤。同时,激光头内部光学元件因稳定的热环境和精确的光路控制,减少了因过热或光斑偏移导致的镀膜损伤,延长了核心部件的使用寿命,降低了长期运维成本。