
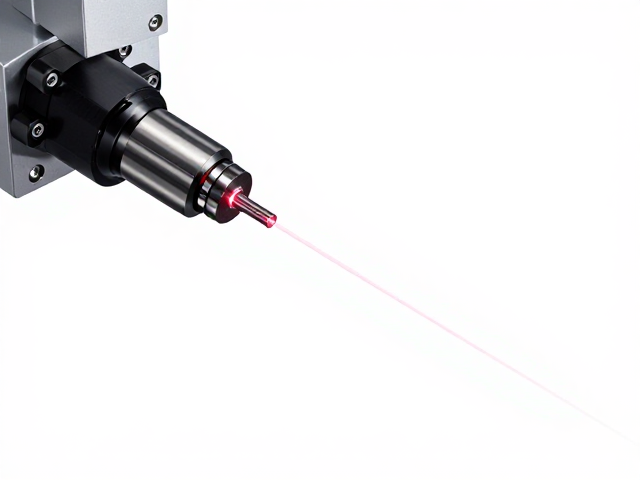
激光头动态响应与主轴转速的耦合机制
激光头作为能量输出的核心组件,其动态响应特性直接决定了加工过程中的能量密度分布稳定性。在高速加工场景下,激光头的光斑位置微小偏移或聚焦镜面的热变形,若不能与主轴伺服系统的转速波动形成即时补偿,会导致切缝宽度不均或表面质量下降。主轴伺服系统通过高精度的编码器实时反馈转速与位置信息,这一数据流必须与激光头的调制频率保持严密的逻辑同步,从而消除因机械惯性或电气延迟带来的相位误差。
建立这种耦合机制的核心在于消除时间轴上的不同步现象。当主轴加速或减速时,激光功率的输出曲线需严格跟随速度变化曲线,避免出现功率滞后或超调。通过优化控制算法中的前馈环节,系统能够预判主轴的运动趋势,提前调整激光头的驱动电流或调制信号。这种预补偿策略减少了因动态响应滞后导致的加工缺陷,使得激光束在复杂轨迹运动中仍能保持能量输出的连续性,为高精度加工奠定物理基础。
热管理协同对输出架构稳定性的影响
高功率密度加工过程中产生的热量会同时影响激光头的光学元件和主轴伺服的电机绕组,热积累引发的焦距漂移和伺服增益变化是降低输出效率的主要诱因。激光头内部的透镜组温度升高会导致折射率变化,进而改变焦点位置;与此同时,主轴伺服电机在持续高负载下产生的温升会改变线圈电阻,影响电流控制的精度。若两者缺乏协同的热管理策略,热变形带来的误差累积将显著降低加工的一致性。
实施协同热管理需要构建基于温度传感器的闭环反馈网络。通过监测激光头散热水路温度和主轴电机绕组温度,控制系统可以动态调整激光功率密度和主轴负载分配。例如,当检测到激光头热负荷增加时,系统可适度降低主轴转速以延长加工时间,换取更充分的热消散过程,或者通过降低瞬时功率密度来抑制热效应。这种基于热状态的动态调整,避免了因过热导致的精度损失,确保了输出架构在长时间运行下的稳定性。
振动抑制与机械结构刚性的联合优化
激光加工过程中的微振动会直接导致光斑抖动,降低加工精度,而主轴伺服系统在启停阶段的惯性冲击会加剧整体机械结构的振动。激光头的光学路径对振动极为敏感,微小的角振动会导致光路偏移,进而引起能量密度分布不均。主轴伺服的机械共振频率若与激光扫描系统的固有频率重合,可能引发共振现象,严重削弱输出效率并损坏精密部件。
解决振动问题需从机械结构刚性与伺服控制参数两方面入手。增强激光头安装支架和主轴连接部位的刚性,可以有效提高系统固有频率,避开常见共振区间。在控制层面,通过主轴伺服的共振抑制算法,识别并抵消机械结构的特定频率振动。同时,激光头的悬臂结构设计需兼顾轻量化与刚性,减少运动部件的质量,降低惯性力。通过机械结构与电气控制的联合优化,显著降低振动幅度,提升光斑定位精度和能量利用率。
数据通信协议与实时控制延迟的消除
在多轴联动加工中,激光头与主轴伺服之间的高速数据交互是确保动作协同的关键。传统的通信协议可能存在带宽不足或延迟抖动问题,导致控制指令无法实时到达执行单元,造成动作不同步。这种通信延迟在高速加工中会被放大,表现为轨迹误差和能量输出波动,直接降低输出架构的整体效率。
采用高实时性的工业现场总线技术,如EtherCAT或Profinet IRT,能够显著降低通信延迟和抖动。这些协议支持分布式时钟同步,确保激光调制信号与主轴位置指令在同一时间基准下执行。通过优化通信栈和处理逻辑,减少数据打包和解包所需的时间,使得控制周期缩短至微秒级别。这种高实时性的通信架构,保证了激光功率调节与主轴运动的高度同步,消除了因通信滞后导致的加工误差,提升了整体系统的响应速度和控制精度。
自适应控制算法在复杂工况下的应用
不同材料和厚度对激光吸收率和热传导特性存在差异,固定参数的控制策略难以应对多变工况,导致输出效率低下。激光头与主轴伺服的协同工作需要根据材料特性动态调整工艺参数,如功率、频率、转速和焦点位置。自适应控制算法通过实时监测加工过程中的物理信号,如反射光强或等离子体特征,自动修正控制参数,以匹配当前工况需求。
自适应算法的核心在于建立严密的工艺模型和实时反馈机制。系统通过分析激光与材料相互作用的数据,识别当前材料的热物理特性,并据此调整激光头的输出功率曲线和主轴伺服的转速策略。例如,在加工高反射材料时,算法可降低激光功率并提高转速,以减少反射光对激光头光学元件的损伤;在加工厚板时,则可增加功率并降低转速,确保熔深。这种动态调整能力,使得输出架构能够适应多样化的加工需求,最大化利用激光能量,提升整体加工效率和质量。