
焊点形态与信号传输的微观联系
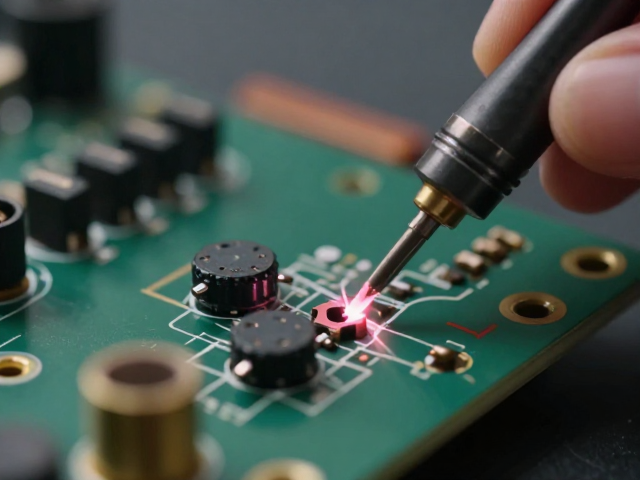
功率管引脚与电路板铜箔之间的连接质量,直接决定了高频信号的完整性。在手工焊接过程中,焊料应当完全包裹引脚,形成光滑的圆锥状或小馒头状,避免出现虚焊、假焊或焊料堆积成球。这种物理形态的稳定性能够减少接触电阻的波动,特别是在大动态信号下,确保电流能够无阻碍地通过。
观察焊点表面,银亮且光滑的焊点通常意味着助焊剂挥发充分,金属间化合物形成良好。相比之下,暗淡、粗糙或有裂纹的焊点往往隐藏着内部空洞或冷焊现象,这会导致信号在传输过程中产生微小的失真或噪声。通过放大镜仔细检查每一个焊点,确保焊料与金属表面形成严密的冶金结合,是构建低噪声信号路径的基础步骤。
热管理与材料选择对音色的影响
功率管在焊接时对温度极为敏感,过高的温度或过长的受热时间会导致引脚镀层氧化或内部芯片受损,进而改变器件参数。使用恒温烙铁,将温度控制在300℃至350℃之间,配合细尖烙铁头,可以快速完成焊接,减少热量向器件内部传导。对于带有散热片的功率管,建议使用散热夹或镊子夹住引脚根部,以辅助散热,保护半导体结温。
焊料的成分也会影响最终的听感表现。无铅焊料熔点较高,流动性稍差,需要更精准的温度控制;含铅焊料流动性好,润湿性强,更容易形成饱满的焊点。在实际操作中,选用含锡60%、含铅40%或63%、含铅37%的松香芯焊锡丝,配合高纯度松香助焊剂,能够获得最佳的润湿效果和机械强度。焊剂残留物必须使用无水酒精彻底清洗,防止长期氧化导致接触不良或漏电。
布线逻辑与接地策略对底噪的控制
功率管周边的走线布局对整体音质有着决定性作用。大电流回路应尽可能使用短而宽的铜箔,以减少线路阻抗和电感。高频去耦电容应紧邻功率管电源引脚放置,以提供瞬态电流并滤除高频噪声。接地网络应采用星型接地或单点接地策略,避免因地环流引入嗡嗡声或嘶嘶声。
在连接功率管输出端时,信号线应远离电源线和控制线,避免电磁干扰。使用屏蔽线或双绞线连接敏感信号节点,可以有效抑制外界干扰。对于多级放大电路,地线应从功放输出端向输入端逐级回流,形成良好的电位参考,防止自激振荡。合理的布线不仅提升了电路的稳定性,也为纯净声底的建立提供了物理层面的保障。
焊接后的检测与声学验证
焊接完成后,不能立即通电,需先用万用表测量各关键点的对地阻值,确认无短路或开路现象。重点检查功率管各引脚间是否存在虚焊导致的开路,以及电源正负极是否短路。静态电流的调节需在通电后进行,通过微调偏置电阻,使功率管工作在最佳线性区,避免交越失真。
声学验证是检验焊接质量的最终环节。在安静环境中播放高频细节丰富的音乐,仔细聆听是否存在杂音、失真或声音发糊。如果声音清晰、定位准确、高频延伸自然,说明焊接质量优良。若发现底噪增大或高频刺耳,需重新检查焊点及周边元件,排查是否存在高频寄生振荡或接地不良。通过反复调试与验证,逐步优化电路状态,最终获得纯净、自然的声底表现。