
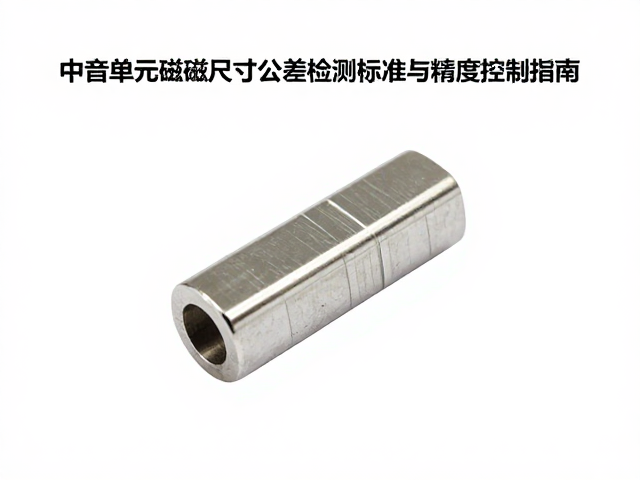
磁钢尺寸公差的核心定义与检测基准
中音单元磁钢作为扬声器发声系统中的核心驱动部件,其几何尺寸的精确度直接影响磁路的对称性与最终声学表现。在精密制造领域,尺寸公差并非单一数值,而是涵盖外径、内径、厚度及台阶高度等多维度的综合参数体系。通常,高精度中音单元对磁钢外径公差的控制范围集中在±0.05mm至±0.1mm之间,这一区间能够确保磁钢在极靴或磁框架中实现无干涉装配,同时维持气隙磁通的均匀分布。若厚度公差超出±0.05mm,可能导致磁隙高度不一致,进而引发非线性失真。
检测基准的建立依赖于高精度量具与标准化作业流程。千分尺、气动量仪或激光扫描测量设备常被用于获取关键尺寸数据。在实际操作中,测量面的清洁度与接触压力会显著影响读数稳定性,因此需遵循严格的接触测量规范。对于圆柱形磁钢,外径测量需在不同轴向位置(如顶部、中部、底部)取平均值,以消除锥度误差;内径测量则需关注圆度偏差,确保磁芯孔位与定心支片或音柱的配合精度。
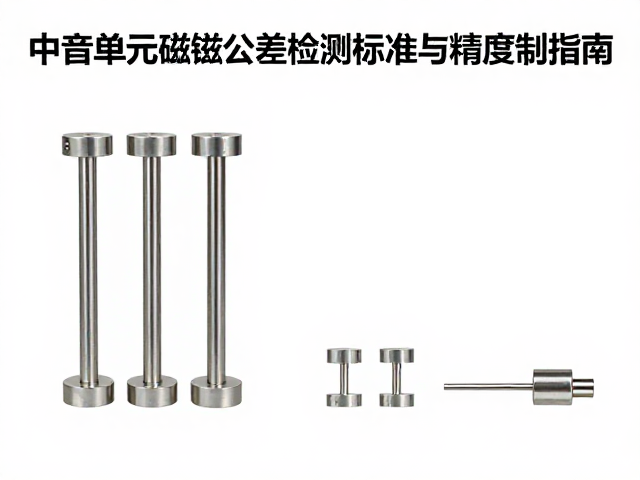
关键尺寸参数的检测方法与工具选型
针对磁钢外径与内径的检测,外径千分尺适用于常规批次抽检,其精度可达0.001mm,适合生产线快速反馈。然而,对于大批量高精度筛选,气动量仪因其非接触式测量特性,能有效避免测头磨损与人为操作误差,测量速度显著提升且重复精度高。激光测量仪则能提供完整的截面轮廓数据,不仅可获取直径尺寸,还能直观呈现圆度、椭圆度等形位公差,特别适用于研发阶段对磁钢成型工艺的分析与优化。
厚度与台阶高度的测量需特别注意基准面的平行度。使用带V型座的高度尺配合精密平台,可有效解决圆柱体放置不稳导致的测量偏差。对于带有中心孔或安装台阶的磁钢,需采用专用夹具固定,确保测量轴线与磁钢中心轴重合。在某些高精度应用场景中,二次元影像测量仪被引入以检测复杂几何特征,通过图像处理算法计算关键点坐标,从而获得高精度的尺寸与位置度数据,满足高端音响单元对磁路结构严苛的装配要求。
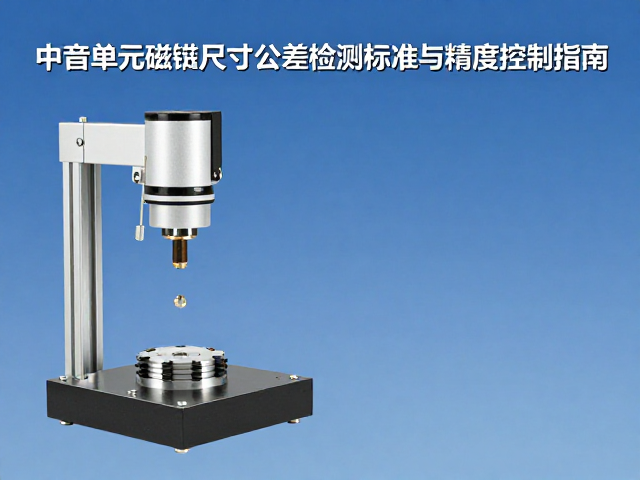
精度控制中的环境因素与误差修正
温度变化是导致磁钢尺寸测量偏差的主要环境变量。大多数磁性材料具有热胀冷缩特性,且测量设备的金属部件也会随环境温度变化产生微量形变。因此,标准检测环境通常控制在20℃±2℃范围内,相对湿度保持在50%±10%。在季节性温差较大的地区,需对测量数据进行温度补偿修正,或延长量具与磁钢在恒温室内的等温时间,以消除因温差引起的系统性误差,确保不同时间段采集的数据具有可比性。
人为操作误差与量具校准状态也是影响精度控制的关键环节。千分尺的测砧平面平行度、气动量仪的标准环规精度以及激光传感器的线性度,均需依据国家计量标准进行定期校准。操作人员需经过统一培训,掌握正确的握持姿势与施力技巧,避免因手指温度传递或用力不均导致测量结果波动。建立量具全生命周期管理记录,实时追踪量具的使用频次与维护状况,有助于及时发现潜在偏差,维持检测系统的长期稳定性。
公差数据分析与工艺反馈机制
检测数据的统计分析是连接制造与质量控制的核心环节。通过收集连续生产批次的尺寸数据,计算过程能力指数(Cpk),可评估当前生产工艺是否稳定满足公差要求。当Cpk值低于1.33时,表明过程能力不足,需排查原材料硬度波动、烧结温度曲线偏差或机械加工夹具磨损等潜在因素。利用控制图监控尺寸趋势,能提前识别工艺偏移前兆,避免批量性不合格品的产生,实现从“事后检验”向“事前预防”的转变。
尺寸偏差与磁路性能的关联性分析有助于优化设计参数。将实测尺寸数据与有限元分析(FEA)模拟结果进行比对,可验证理论模型与实际制造的一致性。例如,当检测到磁钢外径普遍偏大,可能导致装配应力增加,进而影响音圈运动灵活性。通过反馈机制,将尺寸偏差数据直接作用于烧结模具设计修正或机加工刀具补偿参数调整,形成闭环控制体系,逐步提升磁钢尺寸的一致性水平,确保中音单元声学性能的稳定性与可重复性。