
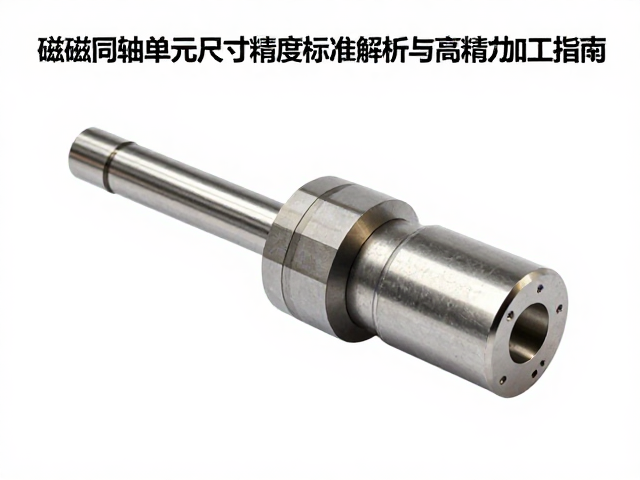
磁钢同轴单元的核心定义与精度影响
磁钢同轴单元通常指由多块磁性材料(如钕铁硼、铁氧体或铝镍钴)通过粘接、焊接或机械固定方式组合而成的圆柱形或环形结构,其核心特征在于各分体磁钢的外圆面与内孔轴线需保持高度一致。这种结构广泛应用于无刷直流电机、伺服电机及精密传感器中,同轴度偏差会直接导致气隙不均匀,进而引发转矩脉动、噪声增加以及局部退磁风险。在工业制造语境下,同轴度公差通常控制在微米级别,具体数值依据磁钢材质特性、装配方式及应用场景的精密等级而定,高精度场景下要求整体同轴度误差小于0.01mm。
尺寸精度不仅包含几何形状的公差,还涉及磁钢单元在轴向和径向的定位精度。由于磁钢材料硬度高且脆性大,传统加工方式难以直接对成品进行高精度修整,因此行业普遍采用先成型后装配、或在装配过程中通过精密夹具定位后进行整体磨削的策略。同轴度的检测通常采用高精度圆度仪或专用同轴度检测平台,通过旋转单元并测量外圆相对于基准轴线的跳动量来评估精度。任何微小的偏心都会改变磁路分布,对于高性能电机而言,这可能表现为效率下降和温升异常,因此标准化的尺寸管控是保障产品一致性的基础。
高精度加工工艺流程解析
加工流程的首要环节在于磁钢毛坯的预处理与定心。高磁能积磁钢在烧结后需经过切片、磨削等工序形成预定尺寸,在此阶段需确保单块磁钢的几何尺寸符合设计图纸要求。随后进入装配定位阶段,利用高精度液压或气动夹具将磁钢单元夹持,夹具的定位基准需经过严格校准,以确保各磁钢段在轴向和径向的初始位置误差最小化。此步骤常配合激光干涉仪或千分表进行实时监测,通过微调夹具位置,使多段磁钢的中心轴线重合。
后续的精磨与抛光工序是决定最终同轴度的关键。采用金刚石砂轮或CBN砂轮对装配后的整体单元进行外圆磨削,磨削过程中需严格控制进给速度和冷却液流量,以避免因热变形或应力释放导致精度损失。对于内孔同轴度要求极高的单元,还需进行内孔研磨或珩磨处理。加工过程中,机床主轴的回转精度及砂轮主轴的径向跳动需定期校验,确保设备本身具备微米级的加工能力。加工完成后,需立即进行去磁或消磁处理,防止残留磁场影响后续检测设备的精度或吸附金属屑导致表面损伤。
检测标准与质量控制体系
检测环节需遵循严密的计量标准,常用的检测方法包括径向跳动测量和综合同轴度评估。在径向跳动测量中,将磁钢单元置于精密V型块或气浮转台上,使用高精度位移传感器或千分表接触外圆表面,缓慢旋转单元并记录最大与最小读数之差。对于同轴度,通常选取基准轴线(如内孔中心或一端外圆中心),测量另一端外圆相对于基准轴线的偏移量。检测设备需定期通过标准轴进行校准,确保测量系统的线性度和重复性符合ISO或GB相关计量标准要求。
质量控制体系中,数据追溯与统计分析不可或缺。每批次磁钢单元的同轴度数据需录入系统,通过SPC(统计过程控制)工具分析过程能力指数(Cpk),以监控加工稳定性。若Cpk值低于1.33,通常意味着制程能力不足,需排查夹具磨损、砂轮状态或磁钢毛坯缺陷等潜在因素。此外,环境因素如温度波动也会影响测量结果,因此高精度检测需在恒温实验室中进行,温度波动范围通常控制在±1℃以内。对于高可靠性要求的应用,还需进行振动测试或高温老化测试,验证同轴度在极端工况下的保持能力,确保产品在全生命周期内的性能一致性。