
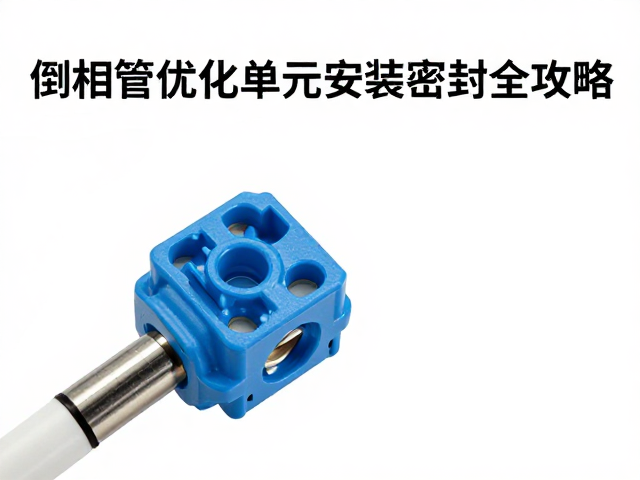
接线端子与倒相管安装前的预处理与选型规范
接线端子与导管倒相管在安装前必须确保材料表面无氧化层、油污或机械损伤,这是保障长期电气连接稳定性的基础。倒相管作为高压或高压测试回路中的关键部件,其绝缘性能与机械强度直接受材质影响,通常需选用符合GB/T 11022标准的导电材料及具备相应阻燃等级的绝缘护套。接线端子的压接区应平整光滑,若发现端子镀层脱落或倒角不齐,必须立即剔除,严禁强行使用,以免在后续通电过程中因接触电阻过大引发局部过热或电弧放电。
安装环境的清洁度与湿度控制对密封效果具有决定性作用。施工前需清理安装位周围的粉尘与碎屑,确保倒相管法兰面或连接端面洁净干燥。若现场环境湿度超过85%或存在凝露风险,应暂停安装作业或采取除湿措施,因为水分残留会在绝缘界面形成导电通路,大幅降低绝缘电阻值。同时,需核对倒相管与接线端子的型号匹配性,确保螺纹规格、压接尺寸完全一致,避免因尺寸偏差导致装配应力集中,进而破坏密封结构的完整性。
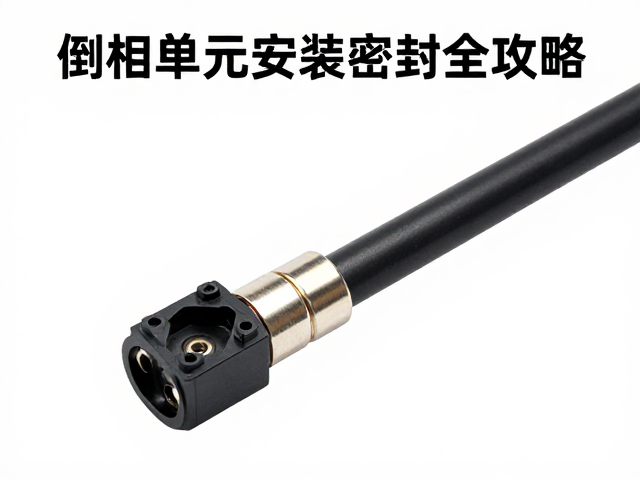
倒相管与接线端子的机械连接与应力消除
机械连接过程中,螺栓或压接工具的施力需严格遵循扭矩规范,避免过紧导致螺纹滑牙或绝缘件破裂,亦不可因过松造成接触不良。对于采用法兰连接的倒相管结构,应使用对角交叉顺序逐步紧固螺栓,确保法兰面受力均匀,防止因偏载导致密封垫圈局部变形失效。接线端子的压接操作需选用与导线截面积精确匹配的压接钳,压接后应检查端子槽型闭合紧密度,导线芯线不得露出或出现断股现象,确保电气连接的连续性与机械强度。
应力消除是防止连接件在热胀冷缩或振动环境下松动的关键步骤。倒相管安装后需检查其固定支架的稳固性,确保管路无悬空或扭曲现象,必要时增加减震垫圈以吸收外部机械振动。对于多回路并行安装的接线端子排,需合理规划走线路径,避免不同电位导体间因间距不足引发爬电距离不足的问题。安装完成后,应使用力矩扳手对所有紧固件进行复紧确认,并标记防松标识,以直观反映连接状态,便于后续巡检与维护。
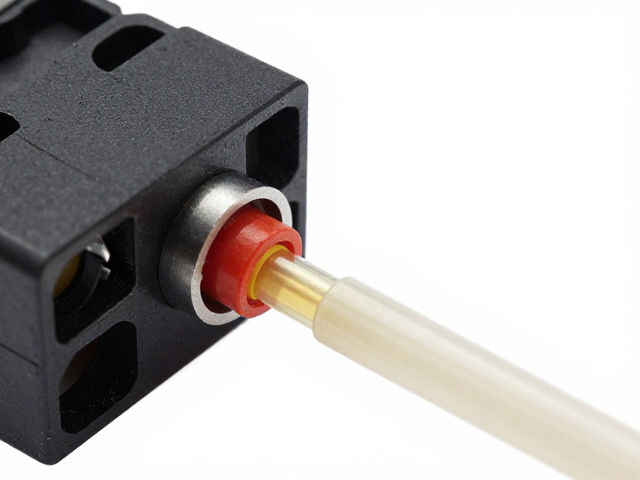
密封结构装配与绝缘介质填充
密封结构的装配需严格遵循层序要求,通常包括密封圈、绝缘隔板及防护外壳等组件。O型圈或橡胶密封垫在安装前需涂抹适量硅基润滑脂,以增强密封效果并防止橡胶老化开裂,但严禁使用油性润滑脂,以免腐蚀绝缘材料。密封圈应平整嵌入密封槽内,不得出现扭曲、拉伸或翻转现象,确保其在压缩状态下能形成严密的径向与轴向密封。对于倒相管内部填充绝缘介质(如六氟化硫气体或环氧树脂)的情况,需严格控制填充压力与固化时间,确保介质无气泡、无空洞,形成均匀的绝缘屏障。
密封性验证是安装完成后的必要环节,需通过目视检查与仪器检测双重确认。目视检查重点观察密封界面是否有渗漏痕迹、绝缘件是否有裂纹或变形。仪器检测方面,可使用绝缘电阻测试仪测量接线端子与倒相管外壳间的绝缘电阻,数值应不低于规定标准(通常高压环境下要求大于1000MΩ)。若发现绝缘电阻偏低,需立即拆解检查密封面洁净度及密封圈完整性,排除因异物嵌入或密封件失效导致的漏气或漏电隐患,确保设备在额定工况下的安全运行。
安装后的电气测试与长期维护要点
电气测试涵盖接触电阻测量与耐压试验,是验证安装质量的核心手段。接触电阻测试应使用微欧计在直流条件下进行,读数需符合IEC 60947系列标准中关于连接件温升与压降的要求,过高的接触电阻预示着连接不良,需重新打磨或压接。耐压试验需施加规定值的交流高压(如1min工频耐压),期间不得出现击穿或闪络现象,试验后需仔细检查绝缘件表面是否有电痕或放电痕迹,以评估绝缘系统的完整性。
长期维护需建立严密的巡检档案,重点关注密封老化与连接松动迹象。定期检查倒相管密封面是否有龟裂、变形或渗漏,接线端子是否有变色、烧蚀或松动预兆。在设备运行周期内,建议每半年进行一次红外热成像检测,通过温度分布判断连接点的热状态,及时发现隐性过热故障。若发现密封件老化失效,应选用同规格、同材质的备件进行更换,严禁不同材质或型号混用,确保整个连接系统的电气性能与机械稳定性始终处于可控范围。