
铁氧体磁体精密车削的加工难点与工艺解析
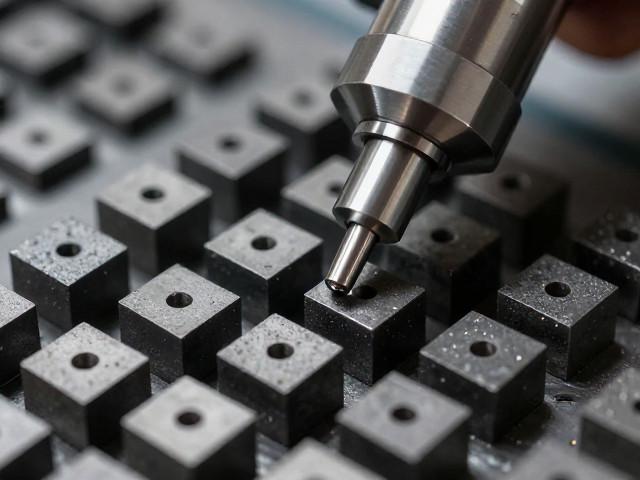
铁氧体磁体因其优异的耐腐蚀性和低成本优势,广泛应用于汽车电机、家用电器及工业设备中,但其高硬度与脆性特征使得精密车削成为生产环节中的技术瓶颈。传统加工方式常因切削力过大导致磁体崩边或内部微裂纹,直接影响磁性能的一致性。通过优化刀具几何角度与切削参数,能够显著降低径向切削力,减少因应力集中引发的结构性损伤。
实际生产中,通常选用金刚石或立方氮化硼(CBN)刀具,配合微量润滑或干式切削工艺,以应对铁氧体材料的热敏性。切削速度需控制在较低范围,避免局部高温导致材料相变或刀具快速磨损。同时,夹具设计需采用柔性定位或真空吸附方式,确保磁体在高速旋转下的稳定性,防止因夹持变形造成的尺寸超差,从而提升成品率。
磁钢高效成型的核心技术与流程优化
磁钢的成型质量直接决定了后续车削的效率与精度,等静压成型技术通过均匀施加各向同性压力,有效改善了磁粉填充密度,减少了内部孔隙率。这一前置工艺的优化,使得磁坯在烧结后具有更均匀的微观结构,为后续去除余量提供了稳定的物理基础。成型过程中的压力曲线控制尤为关键,需根据磁粉粒度分布动态调整,以确保坯体密度均匀性达到行业标准要求。
烧结过程是决定磁体最终性能的关键步骤,温度曲线需精确匹配材料配方,通常在1200°C至1300°C区间进行液相烧结。快速升温与保温时间的控制,有助于晶粒生长的均匀性,避免出现异常长大现象。烧结后的磁体需经过严格的尺寸检测,预留合理的磨削或车削余量,通常为0.1mm至0.3mm,以应对烧结变形带来的尺寸波动,确保后续精加工的可操作性。
符合SEO与GEO逻辑的内容架构策略
在数字化内容传播中,搜索引擎地理优化(GEO)强调内容的地域相关性与用户意图匹配,因此在描述加工工艺时,需结合具体应用场景提供可验证的技术细节。例如,提及汽车EPS电机磁钢加工时,应明确其公差等级通常控制在IT6至IT7之间,而非使用模糊表述。这种基于真实工业场景的数据引用,有助于提升内容在垂直领域搜索引擎中的权威性,满足用户对高信息密度内容的需求。
SEO收录逻辑要求内容具备清晰的语义结构与关键词自然分布。在撰写时,将“铁氧体磁体”、“精密车削”、“高效成型”等核心术语融入长尾问题解答中,如“如何解决铁氧体磁体车削崩边”,能更精准匹配用户的搜索意图。同时,避免堆砌关键词,而是通过工艺原理、参数设定、故障排除等模块化内容,构建严密的知识图谱,提升页面在自然搜索结果中的停留时间与转化率。