
热管理与焊点质量控制的核心逻辑
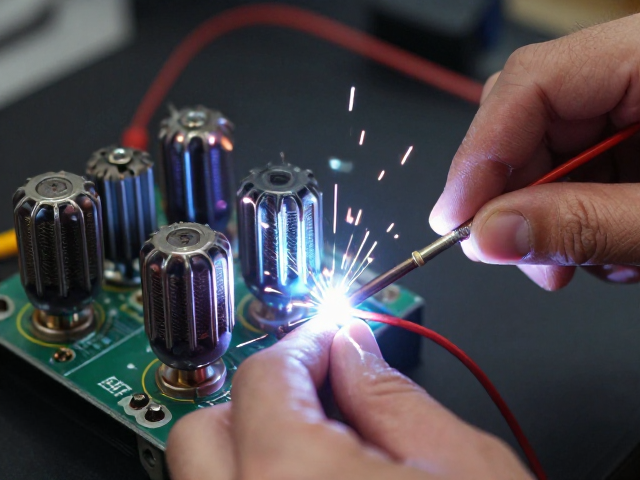
功率管在放大电路中承担着大电流放大的重任,其引脚结构通常较为粗壮,散热片与引脚的热容极大,这直接导致了焊接过程中的热量积聚与消散速度与传统小信号元件存在显著差异。若采用常规的小功率烙铁进行长时间加热,极易造成焊盘铜箔剥离或内部芯片因过热而隐性损坏,因此选用具备良好热恢复能力的40W至60W恒温烙铁是基础前提,同时需配合含锡量适中、助焊剂活性适宜的优质焊锡丝,以确保熔融后的焊料能迅速润湿并形成致密的金属间化合物层。
在操作手法上,必须严格遵循“先预热、后送锡、撤枪”的时序,针对TO-220或TO-247等封装的功率管,建议使用散热夹或镊子夹住引脚根部以辅助散热,避免热量直接传导至半导体结区。理想的焊点应呈现光滑的圆锥状,表面有金属光泽,无虚焊、拉尖或锡珠残留,这种高质量的物理连接不仅能降低接触电阻,减少信号传输过程中的非线性失真,还能确保长期高功率密度工作下的机械稳定性,防止因热胀冷缩导致的焊点疲劳断裂。
低失真电路布局与接地策略
低失真放大器的性能表现极大程度上依赖于PCB布局对寄生参数的控制,功率管作为电路中的大电流节点,其引线电感会直接影响高频响应的稳定性并可能在瞬态信号下引发振荡。布线时应尽量缩短功率管引脚到输出滤波电容或负载的连接路径,采用宽而短的铜箔走线以降低回路阻抗,同时避免功率回路与输入高阻信号回路平行分布,以削弱磁耦合干扰,这种物理层面的隔离是降低互调失真和交叉失真的关键措施。
接地系统的设计需严格遵循单点接地或多点接地原则,具体取决于电路的频率特性与拓扑结构。对于音频功率放大,通常建议将功率地的回流路径独立,并最终汇聚至电源滤波电容的负极,形成星形接地结构,从而避免大电流在地线上形成的电压降叠加在低电平信号地上。这种接地拓扑能有效抑制因地线环路引起的嗡嗡声及高频噪声,确保信号链路的纯净度,使放大器在处理复杂波形时保持优异的线性度,实现真正的低失真输出。
动态测试与失真分析验证
完成焊接与组装后,验证电路性能需借助专业的测试设备,其中关键指标为总谐波失真(THD)与互调失真(IMD),这些数据能客观反映放大器在大信号下的线性表现。使用双音信号发生器输入1kHz与15kHz正弦波,通过频谱分析仪观察输出端的谐波分量,若THD在额定功率下低于0.01%,通常可判定电路设计合理且焊接质量未引入明显的非线性效应。此外,还需监测阶跃响应,观察输出信号在快速变化下的过冲与振铃现象,过大的振铃往往暗示着高频稳定性不足或寄生电感过大。
静态工作点的微调也是降低失真的重要环节,功率管的静态电流设置直接影响甲类或甲乙类工作的偏置状态。通过精密数字万用表测量输出中点电压,确保其接近0V且漂移极小,同时监测静态电流值,使其处于制造商推荐范围内,既可有效消除交越失真,又能避免静态功耗过高导致的热失控。在真实负载下进行长时间老化测试,观察功率管温升曲线是否平稳,若发现特定负载下失真率异常升高,需重新检查焊点接触电阻及散热界面,确保物理连接的一致性。