
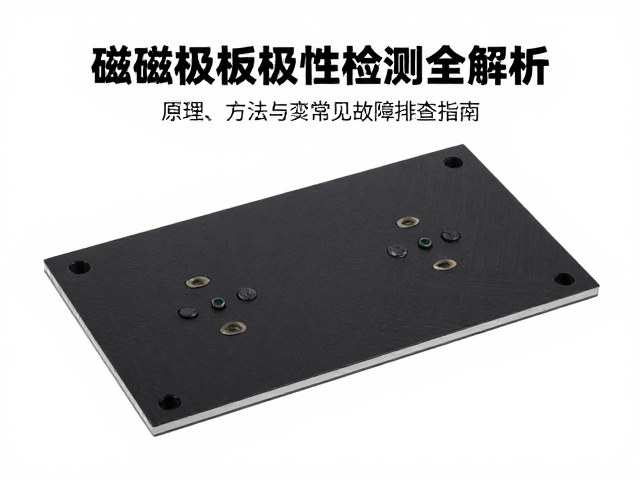
磁钢极板极性检测的核心物理基础
磁钢极板在生产与装配环节中,极性的正确排列直接决定了电机或传感器的性能表现。检测的核心原理基于电磁感应定律与霍尔效应,当探针或传感器靠近磁钢表面时,磁场线的方向决定了输出信号的正负。对于传统的铁氧体或钕铁硼磁钢,其磁畴排列形成了稳定的N极(北极)和S极(南极)。在实际操作中,检测仪器通过捕捉磁场强度的变化,将不可见的磁通量转化为可读取的电压信号或数字显示,从而判定极性。这一物理过程要求检测环境尽可能减少外部杂散磁场的干扰,以确保读数仅反映被测磁钢本身的特性。
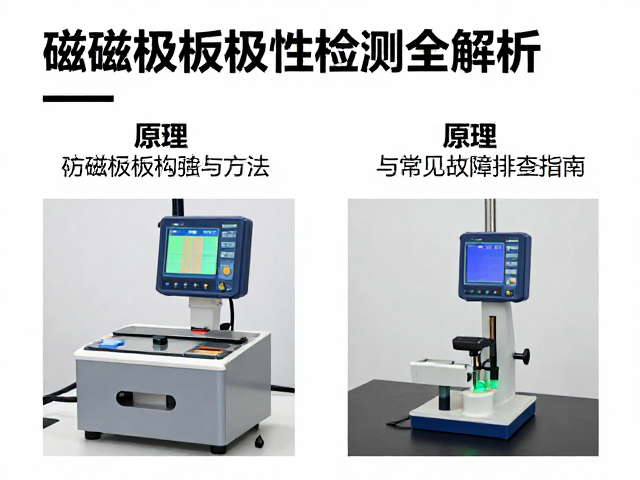
常用检测方法与设备选型
工业现场常见的检测手段主要分为接触式与非接触式两类。接触式检测多使用指针式检磁器或带有LED指示的探针,这类工具通过内部微型霍尔元件或永磁体相互作用,当探针接触磁面时,指针偏转方向或LED颜色(如红色代表N极,蓝色代表S极)能直观显示极性。非接触式检测则常采用高精度霍尔效应传感器阵列配合数字化显示终端,这种方式适用于自动化产线,能实时记录数据并生成报表。不同场景下需根据磁钢的尺寸、磁通密度以及生产节拍选择合适的设备,例如小批量手工检测可选用简易检磁棒,而大规模自动化产线则需集成线性霍尔传感器进行在线扫描。
自动化检测系统的信号处理逻辑
在现代化生产线中,磁钢极板检测往往集成进自动化视觉或传感器系统。系统通过高精度的位移平台带动霍尔传感器阵列沿磁钢表面移动,采集连续的磁场分布数据。这些模拟信号经过放大、滤波和模数转换后,由主控单元进行逻辑判断。为了确保准确性,算法通常会设定阈值区间,区分有效磁极信号与边缘效应或噪声干扰。例如,在检测多极磁环时,系统需识别相邻磁极间的过渡区,通过计算磁场梯度来确认每个磁极的中心位置及极性方向。这种数字化处理方式不仅提高了检测速度,还消除了人工判断的主观误差,是实现高精度装配的关键环节。
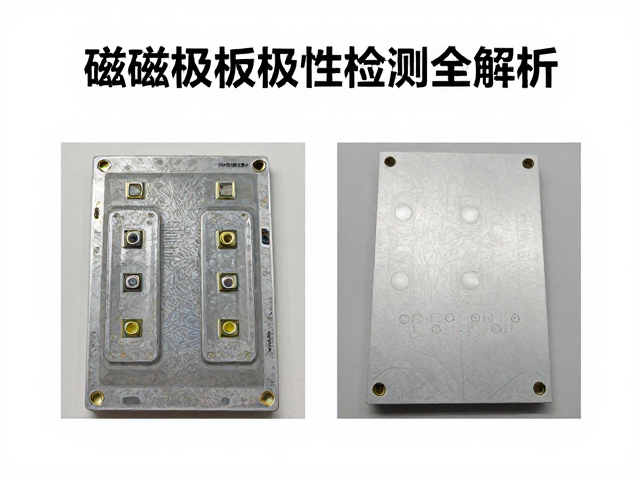
常见故障现象与初步排查
检测过程中最常遇到的问题是读数不稳定或极性误判。若检磁器指针抖动剧烈或数字显示跳变,首先需检查传感器探头表面是否有铁屑、油污或磨损痕迹,这些物理杂质会扭曲局部磁场,导致检测结果失真。此外,检测环境中的其他磁性物体(如夹具、工具或邻近设备)产生的杂散磁场也会干扰测量。排查时应清理探头,并在无磁环境或远离强磁源的地方重新测试。若设备完全无反应,需检查连接线是否松动、电源供应是否稳定,以及霍尔元件是否因长期高温或机械冲击而损坏。
系统性误差分析与校准维护
除了外部干扰,设备自身的校准状态直接影响检测结果的真实性。随着使用时间增加,霍尔元件可能出现零点漂移或灵敏度衰减。此时,需定期使用标准磁块对检测设备进行校准。校准时应使用经过国家计量机构认证的标准磁极块,确保其磁通密度值在设备量程的中间范围。若发现检测数据与标准块存在系统性偏差,需调整设备的增益参数或执行清零操作。对于高精度要求的应用,还需考虑温度补偿,因为霍尔传感器的输出特性会随环境温度变化而产生微小波动,内置温度补偿电路或软件算法可有效修正这一误差。
操作规范与安全防护细节
规范的操作流程是保证检测一致性的基础。检测人员在使用探针时应保持垂直接触磁面,避免倾斜导致磁场分量测量错误。对于大块磁钢,需确保设备接地良好,防止静电积累影响电子元件工作。在处理高磁通密度的钕铁硼磁钢时,需特别注意防夹伤风险,严禁将金属物品或身体部位靠近强磁区域,以免磁钢突然吸附造成人身伤害。此外,检测过程中应保持工作台面清洁,避免磁性颗粒残留影响后续工序。严格遵守操作手册中的参数设置,不随意更改检测阈值,是维持生产质量稳定性的必要措施。