
接触面氧化与污染物的清除逻辑
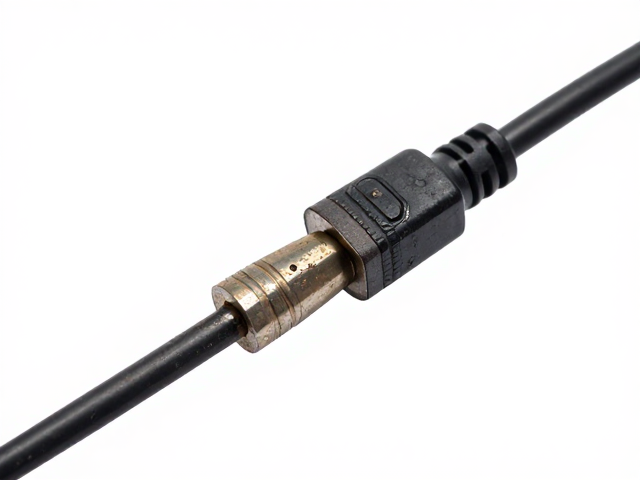
电源线的连接质量往往在微观层面被忽视,氧化层和绝缘油脂是导致接触电阻飙升的主要元凶。铜制端子表面暴露在空气中会逐渐形成氧化铜薄膜,这种非金属氧化层的电阻率远高于金属铜,直接阻碍电流通过并在大电流下引发局部高温。实际排查中,许多看似完好的插头内部已存在发黑现象,这不仅是视觉上的瑕疵,更是电阻异常增大的先兆。使用无水酒精配合无绒布仔细擦拭端子接触点,或者利用细砂纸轻微打磨去除氧化层,能显著恢复金属本体的导电性能。
污染物堆积同样会加剧接触不良,灰尘、油污甚至焊接时残留的助焊剂都会像绝缘层一样隔离导体。在工业维修场景中,发现接线端子周围有白色粉末状物质通常是长期过热导致绝缘材料分解或腐蚀的结果。清洁时需确保接触面干燥且无残留溶剂,避免液体渗入插头内部造成短路风险。对于螺纹连接的端子,清洁螺纹间的异物能确保紧固力均匀分布,防止因接触点不实导致的有效接触面积减小,从而从物理层面降低电阻。
紧固力矩与机械形变的精准控制
机械紧固力不足是导致接触电阻过大的常见人为失误,但过大的力矩同样会破坏接触结构。铜材具有蠕变特性,长期在高压下会发生塑性变形,导致预紧力下降,进而使接触点微动磨损,电阻随之升高。使用经过校准的扭力螺丝刀按照设备说明书规定的力矩值进行紧固,是确保接触压力稳定的关键手段。不同规格的端子对应不同的标准力矩值,例如M4螺栓通常建议在2-5牛·米之间,具体需参考制造商的技术文档,严禁凭手感估算。
压接工艺的质量直接决定了金属间的分子级结合效果。劣质或错误的压接会导致端子变形不均,形成点接触而非面接触,局部电流密度过大极易引发熔断。专业的压接工具应选用与端子规格完全匹配的模具,确保压接后端子绝缘层与导体之间形成紧密的气密性结合。检查压接质量时,可观察端子侧面的金属流线是否完整包裹导体,若发现导体露出或绝缘层破损,必须重新制作。规范的压接能消除机械连接中的空隙,提供低阻抗的电流通道。
导体材质选择与截面匹配规范
导体材质的纯度直接影响电阻大小,国标规定的无氧铜(TU1/TU2)因其氧含量极低,导电率优于普通再生铜,能有效减少发热。在选购电源线时,确认导体符合GB/T 3956标准中的第2类或第5类绞合导体要求,这类结构能保证良好的柔韧性和导电稳定性。部分劣质线材使用镀锡铜代替纯铜,虽然抗氧化,但若镀层不均匀或基底铜质不佳,反而会增加接触电阻。实测数据显示,同等截面积下,高纯度无氧铜的电阻值可比劣质铜材降低10%-15%。
导线截面积与负载电流的匹配必须留有余量,过小的线径会导致整体线路电阻增大,即便接触点良好,线材自身发热也会加速端子老化。根据IEC 60204-1电气安全标准,连续负载下的导线载流量需结合环境温度、敷设方式及绝缘材料耐温等级进行校正。例如,在30摄氏度环境温度下,2.5平方毫米铜芯线的安全载流量约为20-25安培,若长期承载30安培以上电流,必须升级至4平方毫米或更大规格。合理选型能降低线路整体阻抗,减少因线损产生的热量,间接保护接触点。
连接方式优化与防松动设计
螺纹连接在振动环境下容易松动,导致接触电阻瞬间增大甚至电弧放电。采用带有防松垫圈或自锁螺母的接线端子,能有效维持紧固力。对于高振动场景,建议在紧固后涂抹适量的导电膏,这不仅能填充微观空隙降低接触电阻,还能隔绝空气防止氧化。导电膏中的金属微粒(如锌或铝)有助于在高压下击穿氧化层,形成稳定的导电通路。需注意导电膏应与端子材质兼容,避免不同金属间发生电化学腐蚀。
压接式连接器相比螺丝式连接,在抗振动和一致性表现更优,因为压接过程形成了金属间的冷焊接。压接后的端子与导线成为一体,消除了机械松动的可能。在自动化设备或移动机械中,优先选用高质量的压接端子,并确保压接工具定期维护。定期检查连接点,观察是否有变色、变形或异味,这些前兆能提示接触电阻异常。建立定期的红外热成像检测机制,能直观发现温度异常点,及时干预以消除安全隐患。