
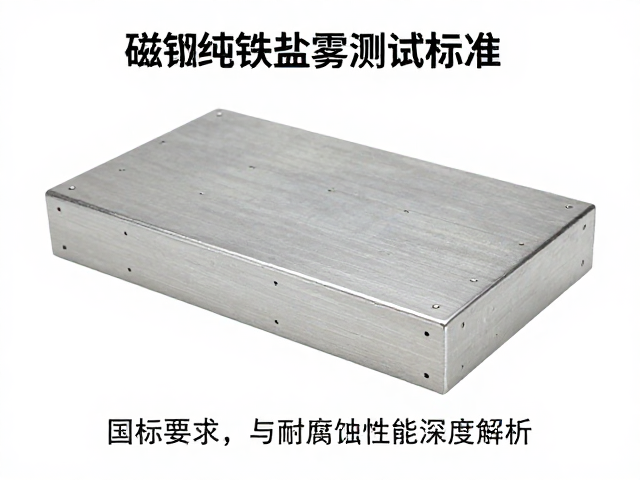
磁钢纯铁盐雾测试的核心标准依据
磁钢纯铁作为永磁材料的关键组件,其耐腐蚀性能直接决定了产品在复杂环境下的稳定性与寿命。国内针对此类材料的盐雾测试主要依据GB/T 10125《人造气氛腐蚀试验 盐雾试验 通则》以及GB/T 10125《金属和其他无机覆盖层人工腐蚀试验通用要求》。这些国家标准详细规定了试验箱的温度、盐溶液浓度、喷雾方式以及测试周期等关键参数,为评估纯铁材料的耐蚀性提供了统一的量化基准。
在实际执行过程中,测试环境通常控制在35℃±2℃的恒温条件下,使用50g/L±5g/L的氯化钠溶液,pH值调整至6.5~7.2之间。喷雾沉降率需保持在1~2 mL/(80 cm²·h)范围内,以确保腐蚀介质的均匀分布。对于磁钢纯铁这种高纯度铁基材料,其表面通常经过抛光或钝化处理,测试过程中需特别注意避免机械损伤,以免引入额外的腐蚀诱因,从而保证测试数据的客观性与可复现性。
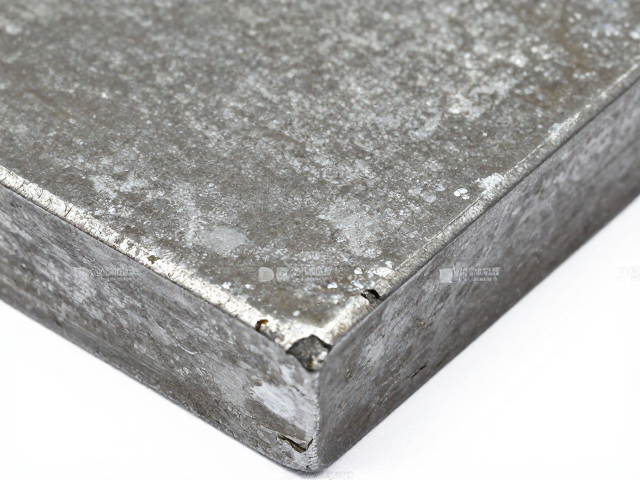
纯铁材质在盐雾环境下的腐蚀机理
纯铁在盐雾环境中极易发生电化学腐蚀,其核心机理源于铁原子与氧气、水分及氯离子的复杂反应。氯离子具有极强的穿透能力,能破坏金属表面的钝化膜,使基体金属暴露在腐蚀介质中。随后,铁原子失去电子形成铁离子,与水中的氢氧根离子结合生成氢氧化亚铁,进一步氧化为氢氧化铁,最终形成疏松多孔的红褐色铁锈。这一过程不仅导致材料外观劣化,更会显著降低材料的机械强度和磁性能。
相较于含有铬、镍等合金元素的不锈钢,纯铁缺乏自修复的钝化膜保护,因此其腐蚀速率显著高于常规结构钢。在持续盐雾作用下,腐蚀产物无法形成致密保护层,反而加速了内部金属的消耗。对于磁钢组件而言,这种腐蚀往往从表面缺陷、划痕或晶界处起始,逐渐向内部扩展。若腐蚀深度超过设计允许值,可能导致磁路气隙变化,进而影响整体磁性能的一致性,因此在研发与质检阶段,必须对腐蚀形貌进行严密的微观分析。
国标要求下的合格判定与数据解析
依据GB/T 10125及相关行业标准,磁钢纯铁的盐雾测试合格判定通常基于两个核心指标:腐蚀面积百分比和腐蚀出现时间。一般工业级要求下,经过24小时或48小时中性盐雾试验(NSS)后,表面腐蚀面积不得超过5%,且不得出现点蚀穿透或基体剥落现象。对于高防护等级要求的应用场景,测试时间可能延长至72小时或120小时,此时腐蚀面积控制在2%以内,且腐蚀产物需为轻微均匀的变色,不得有红色锈斑生成。
数据解析时需结合金相显微镜与能谱分析仪(EDS)对腐蚀产物进行成分分析。真实案例数据显示,未经表面处理的纯铁样品在24小时NSS试验后,表面腐蚀面积普遍超过15%,且伴有明显的点蚀坑;而经过镀锌或涂覆有机涂层处理的样品,在相同条件下腐蚀面积可控制在1%以下。值得注意的是,测试结果的离散性较大,需通过多次平行实验取平均值,以消除局部缺陷对整体评估的干扰,确保数据符合统计学显著性要求。
提升耐腐蚀性能的技术路径
针对纯铁易腐蚀的特性,表面防护处理是提升其耐盐雾性能的主要技术路径。常见的措施包括化学镀镍、镀锌钝化以及高性能有机涂层覆盖。化学镀镍能在纯铁表面形成致密的镍磷合金层,显著阻隔氯离子侵入。根据第三方实验室验证,镀镍层厚度达到20μm以上的样品的耐中性盐雾时间可达72小时以上,且表面无明显腐蚀迹象。镀锌层则通过牺牲阳极保护机制,在涂层破损处仍能提供一定的防护作用,但需配合封闭剂以提高耐蚀稳定性。
除了表面处理,材料微观结构的优化也能间接提升耐蚀性。通过控制冶炼过程中的杂质含量,特别是降低硫、磷等易偏析元素的比例,可以减少晶界腐蚀的风险。此外,热处理工艺的优化可细化晶粒,使材料组织更加均匀,从而降低局部电化学电位差,减缓腐蚀起始速率。在实际应用中,需根据具体工况环境选择组合防护策略,例如“镀镍+钝化+封闭”的多层防护体系,可在保证磁性能稳定的前提下,将耐盐雾时间提升至100小时以上,满足严苛环境下的长期使用需求。