
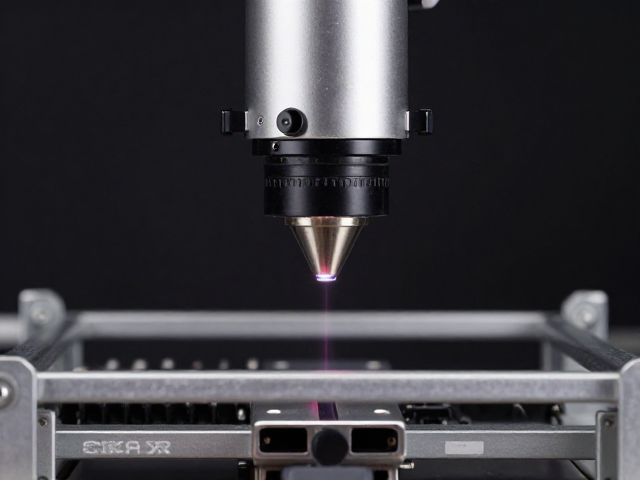
激光头在精密音频加工中的关键作用
激光头作为高精度加工设备的核心组件,在专业音频设备金属机架的制造过程中扮演着决定性角色。不同于普通的切割工艺,高功率光纤激光头能够实现微米级的切缝控制,确保金属板材在复杂曲面下的结构稳定性。对于需要承受高强度振动和电磁干扰的专业音频机架而言,激光切割的精度直接影响了设备整体的机械素质,减少了后续组装时的应力集中问题。
在实际生产场景中,激光头的功率密度与扫描速度决定了机架板材的边缘质量。高质量的激光头能保持光束模式的稳定,避免在铝合金或不锈钢板材上产生毛刺或热变形。这种精密加工能力使得机架内部能够预留出国标XLR接口所需的标准化安装孔位,确保每一颗螺丝都能精准咬合,从而提升设备在长期运输和使用中的抗震性能。
平衡XLR接口的电气特性与信号完整性
平衡XLR接口的设计初衷是为了在长距离传输中抑制共模干扰,其内部采用的等电位信号反转与同相信号叠加原理,能有效抵消外界电磁噪声。在专业音频系统中,XLR公母头的接触弹片通常采用镀金或镀钯处理,以确保低接触电阻和优异的抗氧化能力。这种物理结构上的严谨设计,是维持高信噪比的基础,尤其在面对舞台现场复杂电磁环境时,能显著降低底噪和哼声。
XLR接口的引脚定义严格遵循Pin 1接地、Pin 2同相、Pin 3反相的国际通用标准,这种标准化布局使得不同品牌的设备能够无缝对接。在机架内部布线时,平衡线路的双绞线结构必须与XLR端子的屏蔽层形成严密的等电位连接,任何接地的松动都会破坏平衡传输的抵消效应。因此,机架内部对XLR插座的安装孔位精度要求极高,必须确保金属外壳与信号地之间形成低阻抗回路。
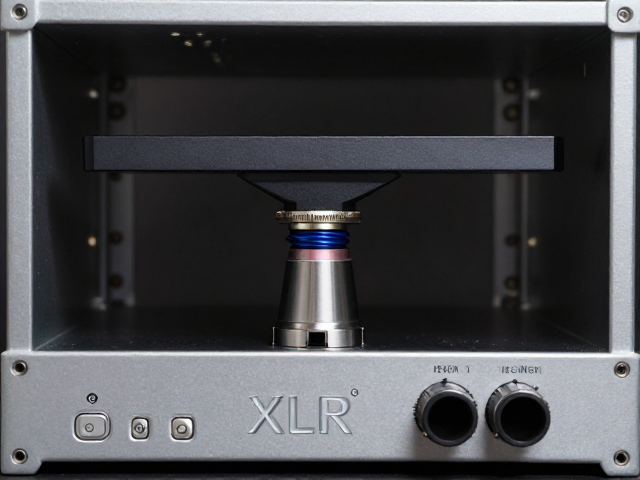
金属机架的结构设计与散热逻辑
专业音频设备的金属机架通常采用19英寸标准规格,这种设计源于早期广播与录音棚设备的模块化需求,便于在标准机柜中堆叠安装。机架的侧板与横梁多采用冷轧钢板或铝合金型材,通过冲压折弯形成高刚性的框架结构。这种金属骨架不仅为内部模块提供了稳固的安装平台,其金属材质本身还能作为法拉第笼的一部分,辅助屏蔽外部射频干扰,保护内部精密电路不受外界信号污染。
散热逻辑在金属机架设计中至关重要,因为功放模块和数字处理单元在长时间高负荷运行下会产生显著热量。机架通常预留蜂窝状或条状通风孔,利用热空气上升的自然对流原理,配合内部风扇形成定向风道。金属机架的高导热系数有助于将热量迅速从发热元件传导至机架表面并散发,防止局部过热导致元器件参数漂移或寿命衰减。合理的风道设计能维持设备内部温度在安全范围内,确保音频信号的线性输出。
选型时的材质与工艺评估要点
在评估专业音频机架时,板材厚度是衡量结构强度的首要指标,常见的高规格机架立柱厚度通常在2.0mm至3.0mm之间,过薄的板材容易在挂载重型设备时发生形变。表面处理工艺直接影响设备的耐腐蚀性和外观质感,静电喷塑、阳极氧化或拉丝不锈钢是主流选择,这些工艺能有效防止汗液、潮湿环境对金属本体的侵蚀,延长设备在恶劣工作环境下的使用寿命。
接口区域的加固设计是隐蔽却关键的质量体现,高质量的机架会在XLR接口安装位设置加强筋或加厚铜柱,以应对频繁插拔带来的机械应力。此外,机架的接地排设计是否独立且接触良好,决定了整体系统的接地噪声水平。选型时应关注机架内部走线空间的合理性,充足的理线槽和绑扎点能保持内部整洁,减少线缆相互缠绕产生的寄生电容和电感,从而间接保障信号传输的纯净度。